Fabrik för polermaterial
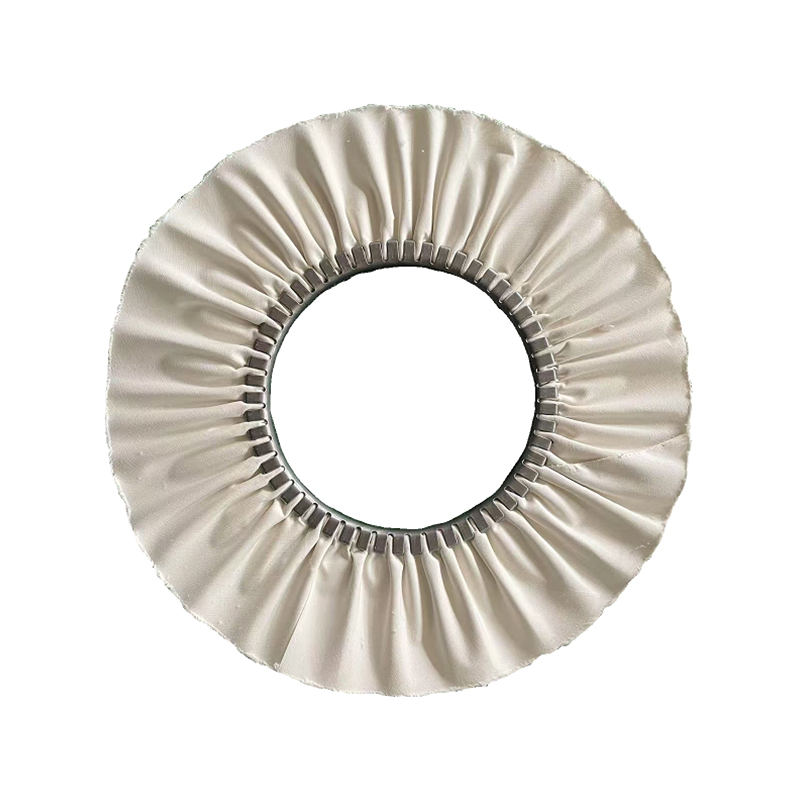
Om
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
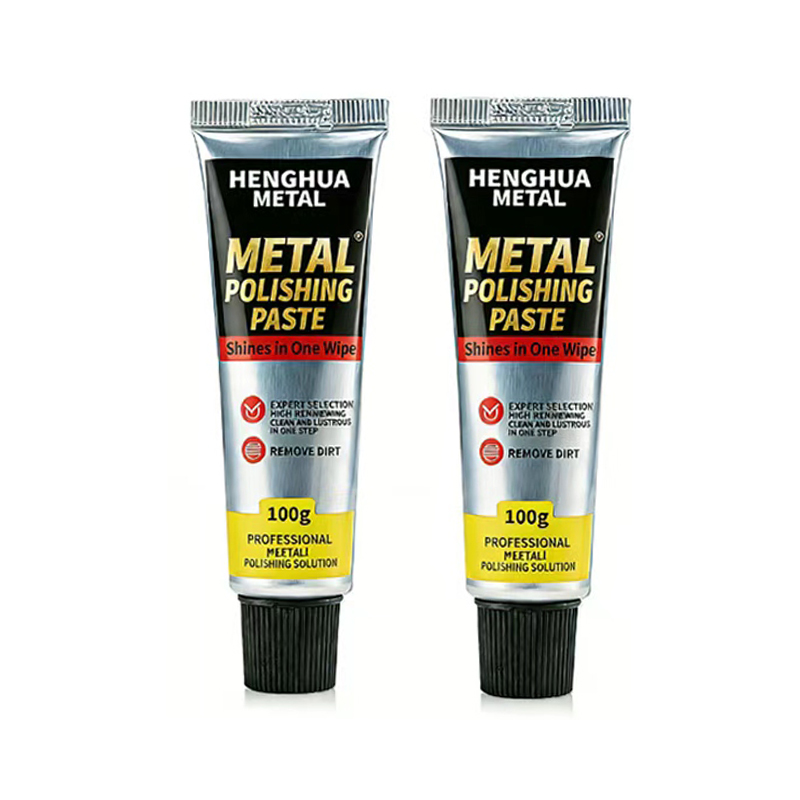
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. ligger i Dongjiaqiao, Jishigang, Haishu-distriktet, Ningbo Bo City, Zhejiang-provinsen, Kina. Som en Kina fabrik för polerhjul, polerkompositioner och polermaterial, Henghua Metal Surface Treatment Technology Co., Ltd. tillhandahåller olika anpassade polermaterial. Företaget grundades 2016, med en fabriksyta på 3 500 kvadratmeter, mer än 10 uppsättningar avancerad utrustning för tillverkning av tyghjul, 2 helautomatiska konserveringslinjer, och kan anpassa tillverkningen av vindtyghjul av olika typer och storlekar. Mahjul, polervax, chiyehjul, metallpolerpasta och andra produkter, kunder finns över hela Sydamerika, USA, Europa, Mellanöstern, etc. Under de senaste åren har företaget kontinuerligt förnyat sig för att förbättra arbetseffektiviteten hos polermaterial och har vunnit kundernas erkännande. Välkomna kunder i behov att ringa för att förhandla om samarbete!
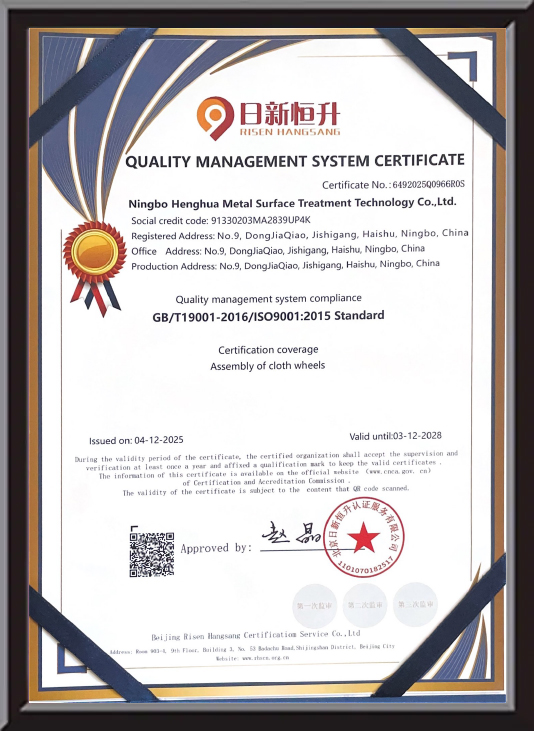
Hedersbevis
Meddelandeåterkoppling
Produkter Branschkunskap
A polerhjul är kärnverktyget i alla metallytbearbetningsprocesser - men dess prestanda beror helt på polermedel parat med det och det bredare urvalet av polermaterial anpassas till arbetsstycket och målmålet. Tillsammans bildar dessa tre element ett komplett system som avgör om den slutliga ytan uppfyller optiska, funktionella eller dekorativa specifikationer. Den här sidan tar upp hur varje komponent fungerar, fördelarna med ett välmatchat poleringssystem och svar på de vanligaste frågorna från tillverkande köpare och ingenjörer.
Hur ett polerhjul fungerar
En polerskiva fungerar genom att rotera med hög hastighet medan dess yta - vanligtvis tyg, sisal, filt eller en kompositfiber - bär en slipande polermassa mot arbetsstycket. De slipande partiklarna i blandningen utför mikroskärning: de tar bort mikroskopiska ytojämnheter som lämnats efter slipning eller bearbetning, vilket successivt minskar ytjämnheten (Ra-värde) tills målfinishen uppnås.
Processen går vanligtvis i två eller tre steg. A skärmassa på ett sisal- eller spiralsytt hjul tar först bort grövre repor; a efterbehandling blandning på ett mjukare tyghjul förfinar sedan ytan till en spegel- eller satinfinish. Hårdhet, rotationshastighet (vanligtvis mellan 1 200 och 3 600 rpm beroende på material) och sammansatt slipkvalitet kalibreras tillsammans för att matcha mål-Ra-specifikationen för varje substrat.
Viktiga fördelar med ett matchat polermaterialsystem
- Konsekvent ytfinishkvalitet: Att para ihop rätt polerhjulstyp med en specialformulerad blandning minskar Ra-variansen över batcher, vilket är avgörande för dekorativ hårdvara, medicinska instrument och komponenter i kontakt med livsmedel.
- Minskade bearbetningssteg: Ett väl anpassat system för polermaterial kan konsolidera tre slipsteg till två poleringspass, vilket minskar cykeltiden med upp till 30 % på produktionslinjer med stora volymer.
- Lägre förbrukningsvaror per del: Korrekt blandning-till-hjul-matchning förhindrar för tidigt hjulslitage och sammansatt avfall, förlänger hjulets livslängd och minskar kostnaden per polerat stycke.
- Miljöanpassade formuleringar: Moderna polermedel utformade för vattenlösliga eller låg-VOC-applikationer minskar verkstadens luftföroreningar och uppfyller exportmarknadens miljöstandarder.
Typer av polerskivor och deras tillämpningar
Att välja rätt hjulkonstruktion är det första beslutet i någon polermaterialspecifikation. Tabellen nedan sammanfattar de vanligaste hjultyperna och deras rekommenderade användningsfall.
| Hjultyp | Material | Bästa applikationen | Typisk sammansatt kvalitet |
|---|---|---|---|
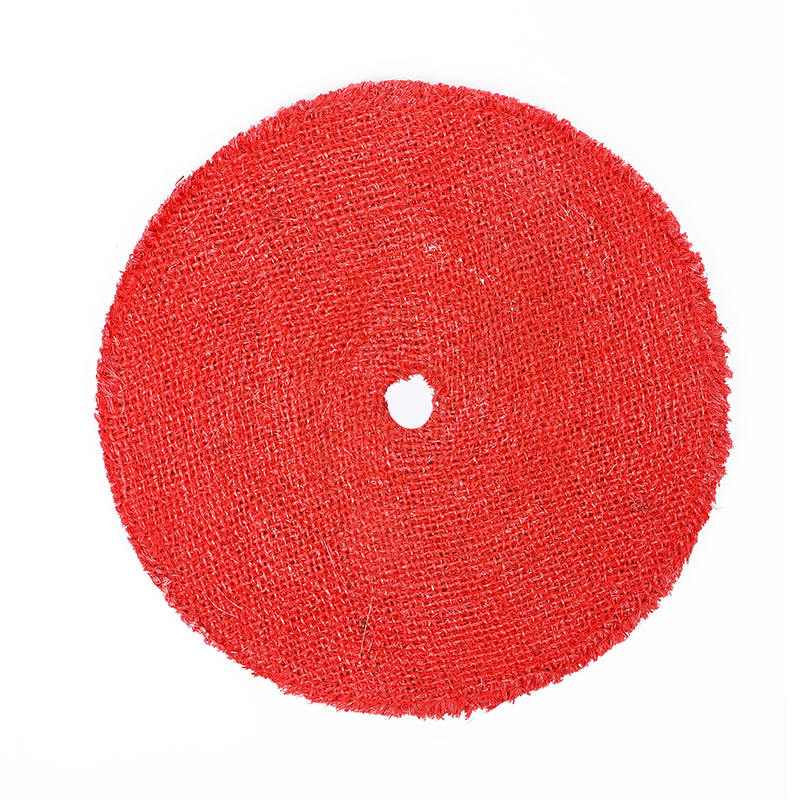
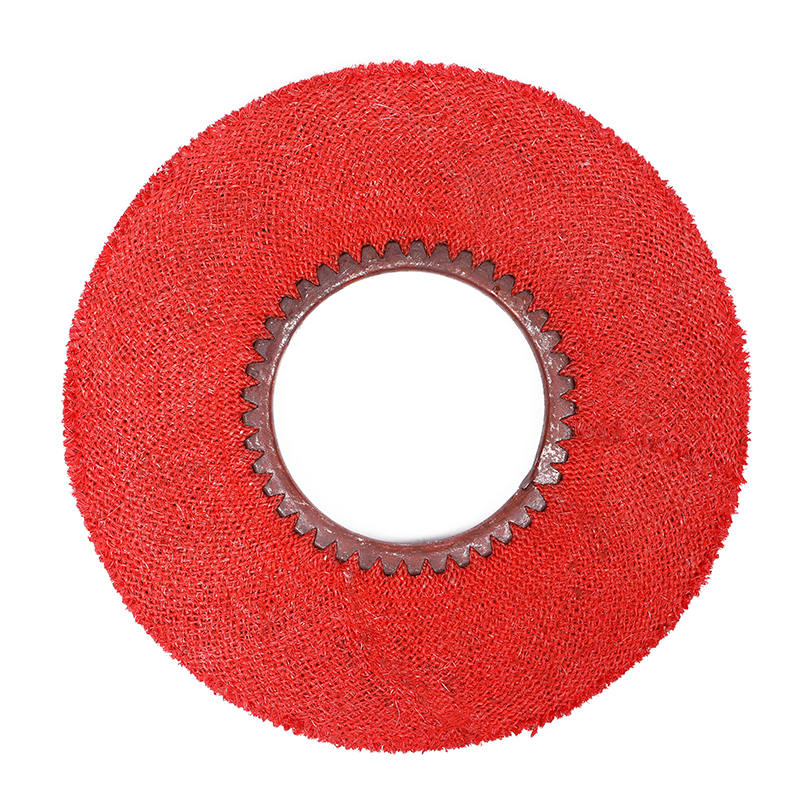
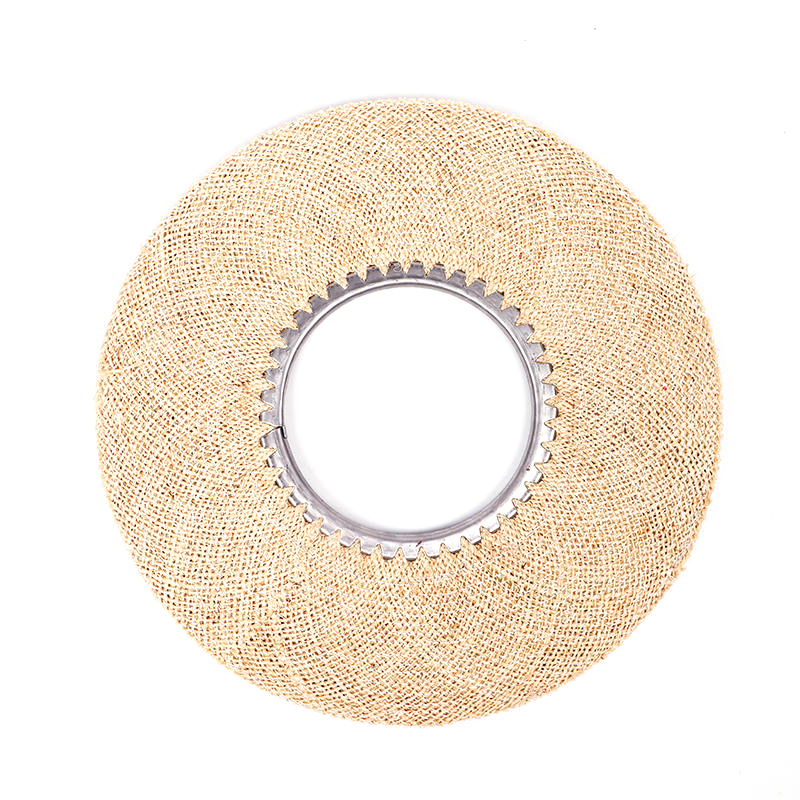
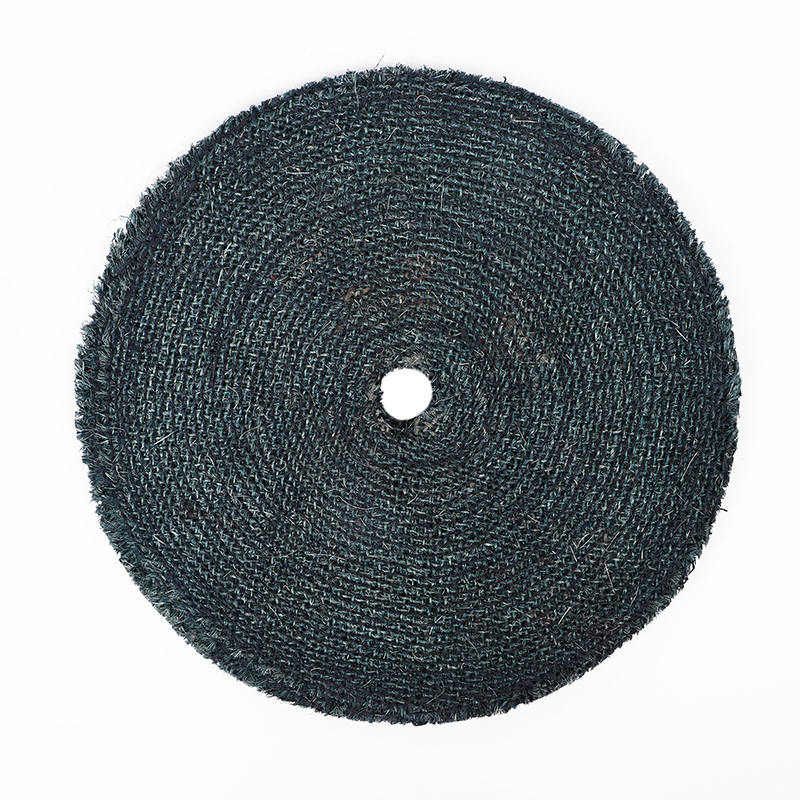
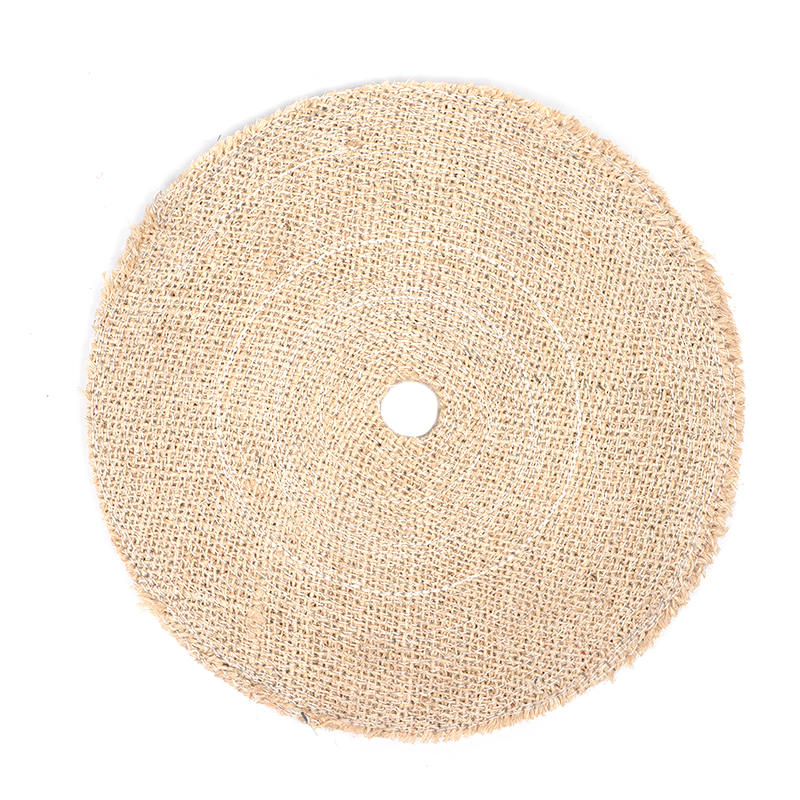
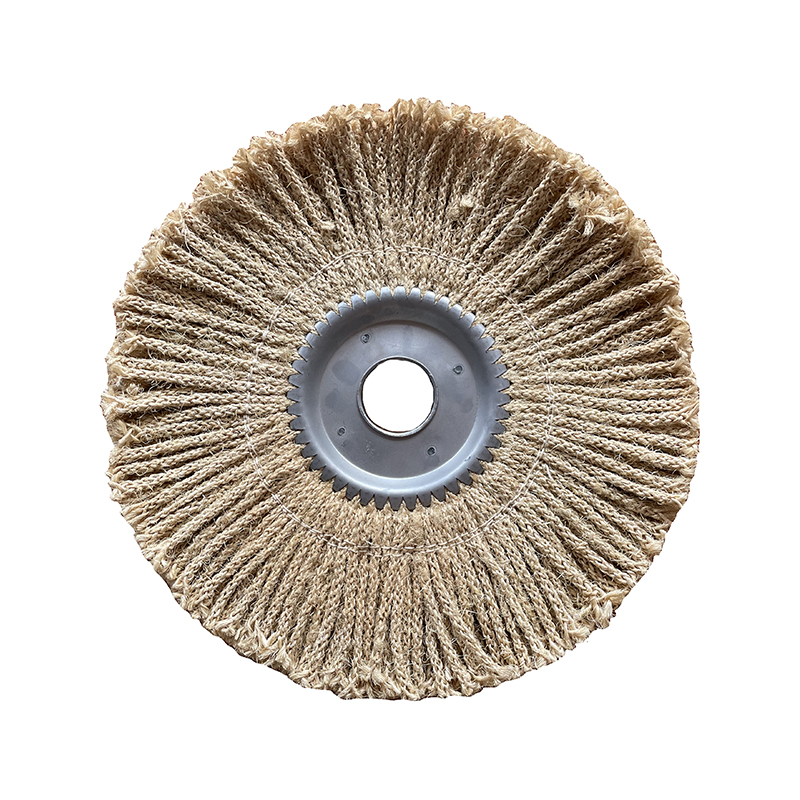
| Sisal hjul | Naturlig sisalfiber | Kraftig skärning på stål, gjutgods | Grov / Medium skärmassa |
| Spiralsydd tyg | Bomullsmuslin, sydda lager | Mellanskärning på mässing, aluminium | Medium skärmassa |
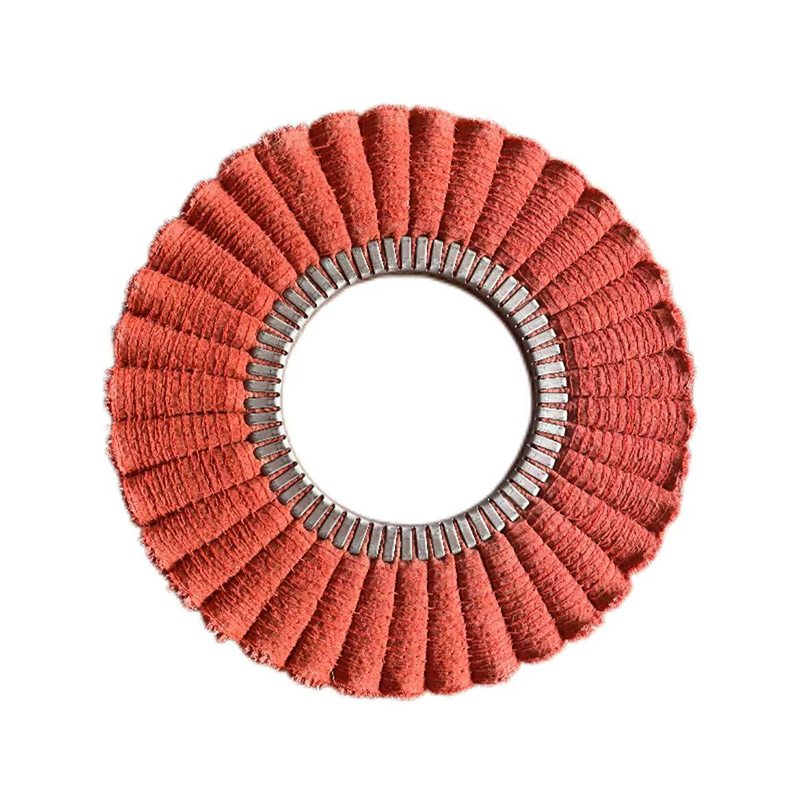
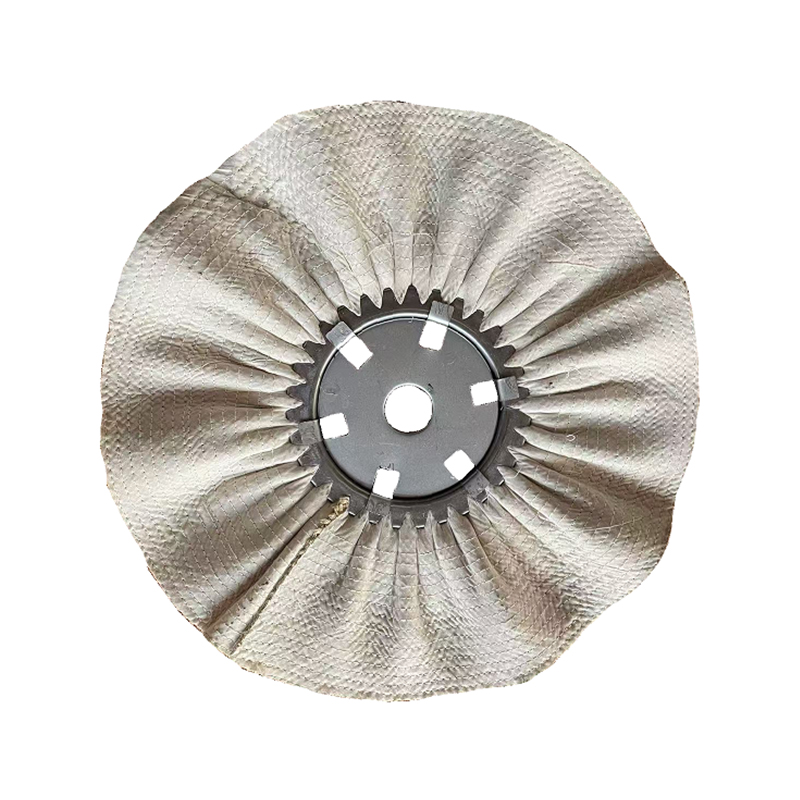
| Lös vikduk | Mjuk bomull, lös konstruktion | Slutlig färgpolering, spegelfinish | Fin finish / färgblandning |
| Filthjul | Komprimerad ullfilt | Optiska ytor, platta precisionsdelar | Ultrafin polermassa |
Formulering och urval av poleringsförening
En polermassa består av slipande partiklar (vanligtvis aluminiumoxid, kromoxid eller kiselkarbid), ett bindemedel (fett, vax eller vattenlöslig bas) och prestandatillsatser som kontrollerar värmeutveckling och ytsmörjning under skärning. Den slipande partikelstorleken - mätt i mikron - bestämmer direkt nivån på ytrepor och det slutliga Ra-värdet som kan uppnås.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., etablerat 2016, har ägnat sig åt forskning, utveckling och innovation av polermedel och relaterade polermaterial skräddarsydda för den globala tillverkningsindustrin. Genom kontinuerliga processinvesteringar – inklusive introduktionen av helautomatiska konserveringslinjer 2020 – säkerställer företaget en konsistens från batch-till-batch, vilket direkt minskar ytfinishvariationer på produktionslinjer med stora volymer.
För substratmatchning är den allmänna regeln: hårdare metaller kräver hårdare slipmedel vid lägre hastigheter , medan mjuka icke-järnmetaller (aluminium, mässing, koppar) presterar bättre med mjukare slipkvaliteter vid måttlig hastighet för att undvika materialupptagning på hjulytan.
Vanliga frågor
F1: Kan jag använda samma polermedel på olika metaller?
Inte tillförlitligt. Varje metallsubstrat har olika hårdhet och termisk känslighet. En förening formulerad för rostfritt stål innehåller hårdare slipande partiklar som kan repa mjukt aluminium och lämna rester i mässingporerna. För produktionslinjer med blandade material, använd substratspecifika föreningar och dedikera separata polerhjul till varje material för att förhindra korskontaminering.
F2: Hur vet jag när ett polerhjul behöver bytas ut?
Nyckelindikatorer inkluderar: reducerad skärhastighet (längre cykeltid för samma Ra-mål), synlig glasning av hjulytan där massan inte längre belastas ordentligt, ojämn ytfinish på arbetsstycket eller mätbar minskning av hjuldiametern över 20 % av originalstorleken. Glaserade hjul kan ibland återställas genom att kratta ytan med en hjuldressare, men hårt slitna hjul bör bytas ut snarare än att kläs om upprepade gånger.
F3: Vad är skillnaden mellan en skärmassa och en efterbehandlingsmassa?
A skärmassa innehåller grövre slipande partiklar (vanligtvis 20–80 mikron) utformade för att snabbt ta bort repor, bearbetningsmärken och oxidation. A efterbehandling blandning (även kallad en färg eller poleringsmassa) använder mycket finare partiklar (under 10 mikron) för att förfina ytan som lämnats av skärningsstadiet till en spegel- eller högglansfinish. Att endast använda en efterbehandlingsmassa på en kraftigt repad yta ger inget spegelresultat – skärstadiet kan inte hoppas över.
F4: Är vattenlösliga polermedel lämpliga för automatiserade produktionslinjer?
Ja, och de föredras alltmer för automatiserade linjer på grund av enklare rengöring av delar, lägre VOC-utsläpp och kompatibilitet med vattenbaserade efterprocessrengöringssystem. Avvägningen är något kortare sammansättningslivslängd på hjulet jämfört med vaxbaserade formuleringar i miljöer med låg luftfuktighet. För automatiserad högvolymspolering rekommenderas vattenlösliga polermedel med korrosionsinhibitoriska tillsatser för att förhindra blixtrost på järnhaltiga substrat mellan bearbetnings- och tvättstegen.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. har specialiserat sig på forskning och utveckling samt tillverkning av polerande tyghjul, polervax, flytande polerhjul och metallpolerpasta.
Klassificering
Kontaktinformation
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu District, Ningbo City, Zhejiang-provinsen, Kina
Håll kontakten
Upphovsrätt © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Anpassat polerhjul Fabrik för polerkompositioner Alla rättigheter förbehållna.