Zirconia aluminiumoxid och keramiska slipband är i allmänhet bäst för metall, men ett klaffhjul överträffar ofta bälten på böjda eller ojämna ytor
För de flesta metallbearbetningsuppgifter, a zirkoniumoxid eller keramiskt slipband ger den snabbaste avverkningen och den längsta livslängden på stål, rostfritt stål och aluminium. Men slipband är inte alltid det rätta verktyget för varje jobb. När ett arbetsstycke har svetsar, kurvor, kanter eller konturerade ytor, a klaffhjul överträffar ofta ett platt bälte eftersom dess överlappande slipande flikar överensstämmer med oregelbundna former samtidigt som de levererar konsekvent materialavlägsnande. Resten av den här guiden bryter ner slipkornstyper, kornval och de specifika situationer där byte från ett band till ett klaffhjul ger en bättre finish på kortare tid.
Varför slipkornstyp är viktigare än bältesmärke
Den enskilt största faktorn som avgör hur bra ett slipband presterar på metall är det slipande mineralet som är bundet till dess yta, inte underlagsmaterialet eller bandets totala byggkvalitet. Olika korntyper spricker och skärps i olika hastigheter, vilket direkt påverkar skärhastigheten och bandets livslängd vid bearbetning av stål, rostfritt stål eller icke-järnmetaller.
Zirconia aluminiumoxid
Zirkoniumoxidaluminiumoxidkorn spricker kontinuerligt för att exponera fräscha skäreggar, vilket gör den väl lämpad för tung spånavverkning på kolstål och rostfritt stål. Den håller vanligtvis betydligt längre än vanlig aluminiumoxid under högt tryck, vilket gör den till ett vanligt förstaval för svetsslipning och kraftig gradning.
Keramisk aluminiumoxid
Keramiska korn är konstruerade på en mikrokristallin nivå för att självslipa kontinuerligt, vilket ger den längsta livslängden av de vanliga korntyperna och den bästa prestandan under hög värme som genereras under aggressiv metallslipning. Det kostar mer per rem men minskar ofta den totala slipkostnaden under en produktionsserie eftersom färre remmar förbrukas.
Aluminiumoxid
Standard aluminiumoxid är det mest ekonomiska alternativet och fungerar tillfredsställande på lätt metallslipning, finbearbetning och mjukare metaller som aluminium eller mässing där aggressiv avverkning inte är prioritet.
Matchande grus till metallbearbetningsstadiet
Att välja rätt kornsekvens förhindrar slöseri med tid och minskar risken för att lämna synliga repmönster som kräver extra efterbehandlingspass för att ta bort. De flesta metalltillverkningsbutiker går igenom en grov till fin progression snarare än att hoppa direkt till en fin grus.
- Grovt korn, ungefär 36 till 60, tar snabbt bort svetsar, kvarnskala och tunga ytdefekter.
- Medium grit, ungefär 80 till 120, blandar slipmärken och förbereder ytan för efterbehandling.
- Fint korn, ungefär 150 till 240, ger en slät förpoleringsyta redo för beläggning eller slutlig polering.
Om du hoppar över mer än ett grussteg i denna progression lämnar vanligtvis djupa repor från det grövre passet fortfarande synliga under det finare, vilket tvingar fram omarbetning som kostar mer tid än att följa hela sekvensen.
Jämför vanliga slipmedelsalternativ för metallarbete
Tabellen nedan jämför typiska prestandaegenskaper för de slipmedelstyper som oftast används på metall, inklusive där ett slipband är idealiskt och där byte till en klaffskiva ger ett bättre resultat.
När en Klaffhjul Är ett bättre val än ett slipband
Ett slipband fungerar bäst på platt eller svagt krökt material som hålls mot ett konsekvent kontakthjul eller platta. När arbetsstyckets geometri blir oregelbunden, a klaffhjul ger vanligtvis en jämnare finish eftersom dess individuellt monterade slipflikar böjer sig oberoende för att följa konturer, rörkurvor och svetsfogar som ett styvt band inte kan nå jämnt.
Svetsblandning på runt eller oregelbundet material
På runda rör, rördelar och gjutna komponenter, sveper de flexibla klaffarna på ett klaffhjul runt krökningen och blandar svetssträngar smidigt utan de plana fläckarna som ett bälte kan lämna efter sig på rundade ytor.
Kant- och hörngradning
Vassa kanter och hörn är svåra att slipa jämnt med ett bälte utan att runda dem ojämnt eller mejsla den omgivande ytan. Ett klaffhjuls individuella klaffar ger ett mer kontrollerat, konsekvent kantbrott.
Minskad värmeuppbyggnad på tunn plåt
Eftersom endast en liten del av ett klaffhjul kommer i kontakt med ytan när som helst, genererar det mindre koncentrerad värme än ett bälte som löper under konstant kontakt med hela ytan, vilket minskar risken för skevning eller missfärgning av tunn plåt under avslutande pass.
Klaffhjulskonstruktion och kornalternativ
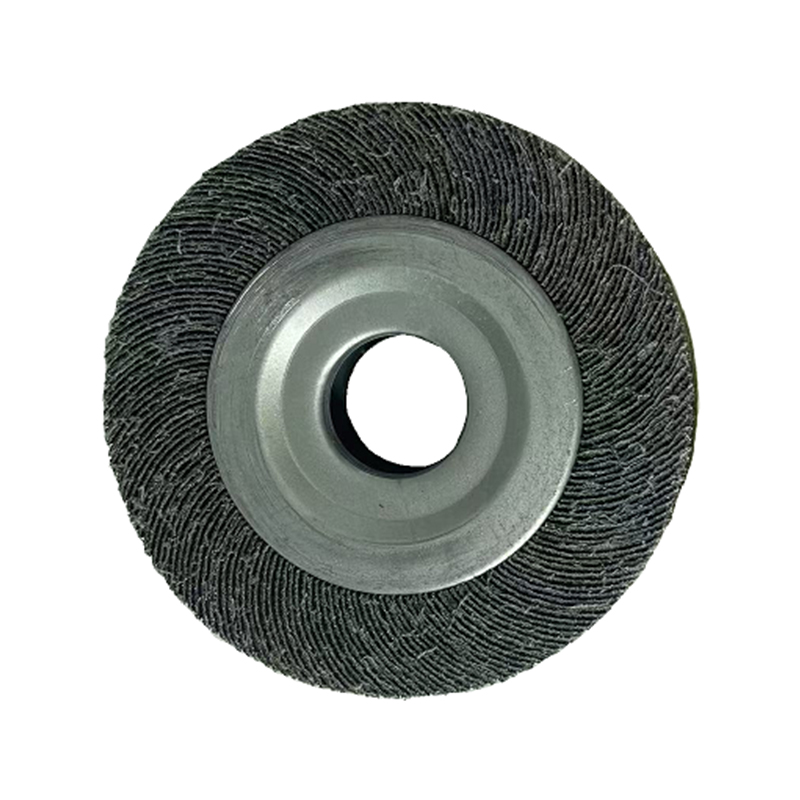
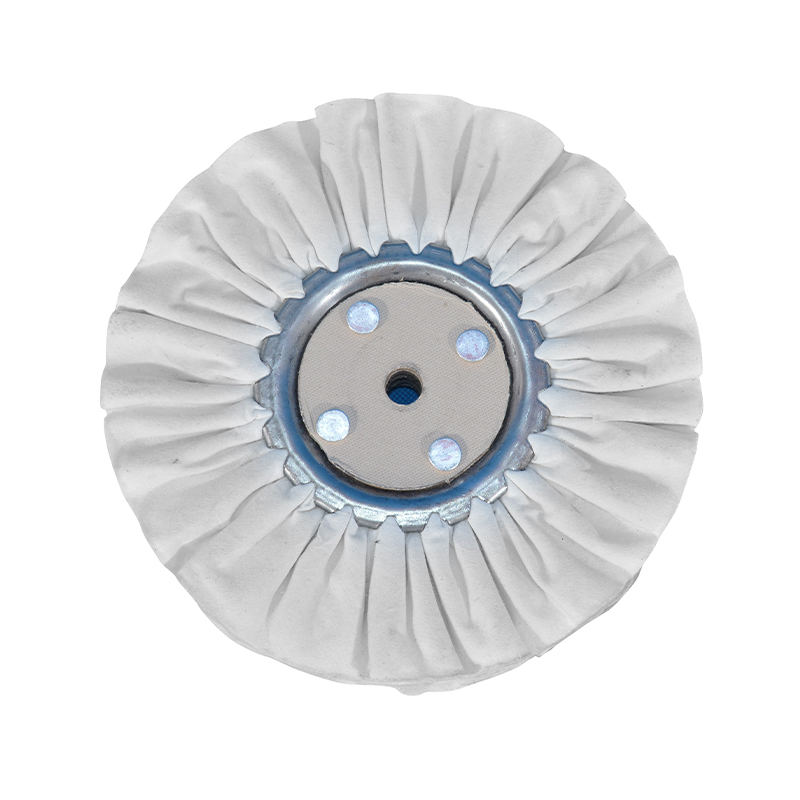
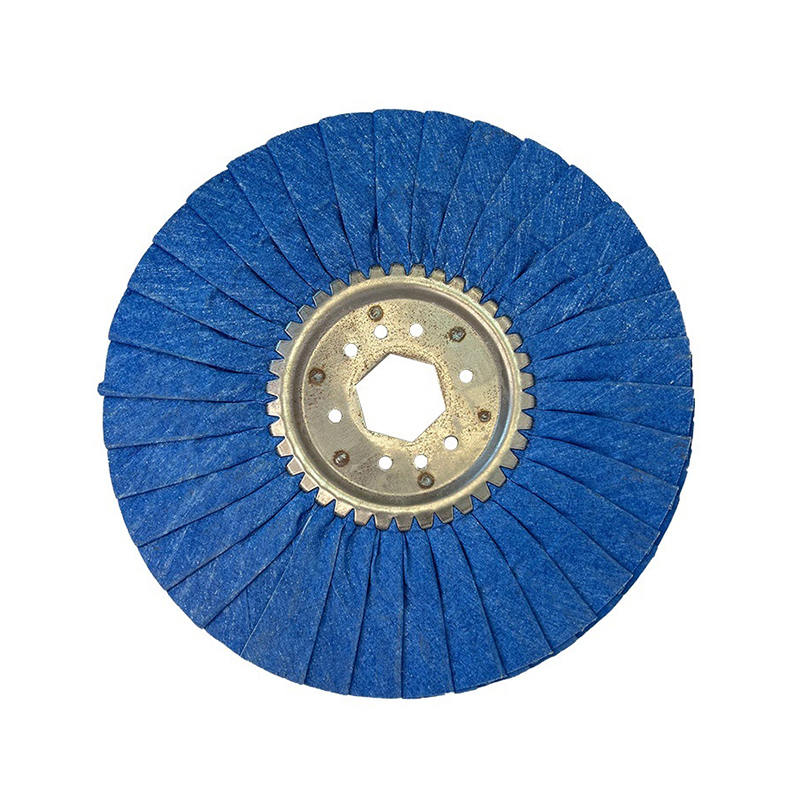
A klaffhjul består av överlappande slipande tygflikar monterade radiellt runt ett centralt nav eller skaft. Eftersom de yttre flikarna slits ner under användning exponeras färskt slipmaterial kontinuerligt undertill, vilket håller skärprestanda konsekvent under större delen av hjulets livslängd snarare än att tappa av kraftigt när ytan slits, som ett slitet slipband ofta gör.
- Grova klaffhjul, omkring 40 till 60 grit, klarar initial svetsslipning och tung avlagring.
- Mellanstora klaffhjul, runt 80 till 120 grit, smälter och jämnar ytor efter grovslipning.
- Fina klaffhjul, runt 180 till 320 grit, förbereder metall för polering eller beläggning.
- Klaffhjul finns tillgängliga i platta, spindelmonterade och omonterade skivliknande format för att passa vinkelslipmaskiner, bänkslipmaskiner och borrmonterade uppsättningar.
Praktiska tips för längre slittid på metall
Oavsett om en butik kör bälten eller klaffhjul, förlänger några få driftsvanor konsekvent nötningslivslängden och förbättrar finishkvaliteten på metall.
Styr kontakttryck
Att applicera för högt tryck påskyndar inte materialavlägsnandet proportionellt, det genererar främst värme och påskyndar slitaget. Att låta slipkornen skära vid måttligt, konstant tryck ger en jämnare finish och längre livslängd.
Matcha hastighet till material
Att köra ett slipmedel för snabbt på mjukare metaller som aluminium kan orsaka belastning, där metallpartiklar täpper till den slipande ytan och minskar skäreffektiviteten. Att minska hastigheten något på mjukare legeringar förbättrar vanligtvis både finishen och slitstyrkan.
Håll arbetet kallt
Genom att pausa med jämna mellanrum för att låta arbetsstycket svalna förhindras värmerelaterad missfärgning på rostfritt stål och minskar risken för skevning av tunnplåt under längre efterbehandlingssessioner.
Välj mellan ett slipband och ett klaffhjul för ditt projekt
Sammanfattningsvis förblir ett zirkoniumoxid-aluminiumoxid eller keramiskt slipband det starkaste valet för borttagning av platta ytor med stora volymer, medan en klaffhjul är i allmänhet det bättre verktyget när arbetsstycket involverar kurvor, kanter, svetsar eller tunt material som är känsligt för värme. Många metallfabriker har båda slipmedelsformaten till hands och väljer mellan dem baserat på den specifika geometrin för varje jobb snarare än att förlita sig på en enda slipmedelstyp för varje uppgift.
När man jämför leverantörer av slipband och klaffskivor är det värt att kontrollera om slipkornstyp, klaffdensitet och underlagsmaterial är tydligt specificerade, eftersom dessa detaljer bestämmer den faktiska skärprestandan mycket mer tillförlitligt än bara priset. En tillverkare som erbjuder båda produktlinjerna sida vid sida gör det lättare att matcha rätt slipformat till varje steg i ett metallbearbetningsprojekt utan att byta leverantör.