Här är en scen som upprepas i metallbearbetningsbutiker oftare än den borde. En poleringsoperatör byter en poleringslinje från rostfritt stål till aluminiumdelar, behåller samma blandning på bänken och ytan blir grå, utsmetad eller strimmig istället för ljus. Delen är inte problemet, och det är inte maskinen heller. Sammansättningen är. Aluminiumpolermedel är inte en generisk pasta: det är en balanserad blandning av slipande korn, bindemedel och smörjmedel som måste matcha metallens mjukhet, hårdheten på hjulet och finishen du jagar. Få den kombinationen rätt, och en spegelfinish på aluminium blir repeterbar. Få det fel, och varje batch är en chansning.
Varför aluminiumpoleringsmassa behöver ett annat tillvägagångssätt
Rent aluminium smälter vid cirka 660 °C, men det praktiska problemet för polermaskiner är inte att smälta – det är gummi. När en slipskiva pressar mot aluminium värms ytfilmen upp och deformeras innan slipkornen kan skära rent. Ett för grovt korn bryter ytan. Ett för hårt hjul trycker tillbaka spånet i delen. En alltför aggressiv förening lämnar det grumliga smeten som anodisering alltid exponerar.
Produktionsslutsatsen är enkel: aluminium behöver en blandning som skär med lätt tryck, bär tillräckligt med smörjande bindemedel för att hålla kontaktzonen sval och lämnar inga rester som kräver extra rengöring. Det är därför som efterbehandlingsavdelningar inte behandlar polermassa som en handelsvara. De satte en produkt för 6061-plåt, en annan för pressgjuten ADC12 och en annan för smidda lättmetallfälgar. Pressgjutet aluminium tål en något mer aggressiv blandning; rullad plåt smetar snabbt ut och behöver en finare ådring. Sammansättningen absorberar det mesta av den justeringen.
Vad finns inuti en aluminiumpoleringsmassa
En konventionell förening är gjord av slipande partiklar suspenderade i ett tvålliknande bindemedel av fetter och vaxer. Under friktion smälter bindemedlet och överför en ny film av slipmedel till det roterande hjulet. Slipmedlet gör skärningen; bindemedlet kontrollerar temperaturen, smörjer och transporterar bort spånen. För aluminium, smält aluminiumoxid är standardslipmedlet — brun aluminiumoxid för snabb avverkning, vit aluminiumoxid för en svalare, renare verkan. Kiselkarbidföreningar finns, men de skär aggressivt och är vanligtvis reserverade för hårdare legeringar.
Färgkodning är efterbehandlingsbranschens genväg för att sortera föreningar på bänken. Tabellen nedan visar hur de vanliga färgerna läses på en aluminiumlinje:
| Förening | Slipande karaktär | Typiskt jobb på aluminium |
|---|---|---|
| Gul | Medium aluminiumoxid | Skärande och ljus basfinish på 6061 och 5052 |
| Röd | Fin aluminiumoxid | Slutlig färgläggning och dekorativ trim |
| Vit | Mycket fin aluminiumoxid | Spegelfinish före klarlackering eller anodisering |
| Grönt | Fin kiselkarbid / kromoxid | Satin och borstad finish; mindre vanligt på mjukt ark |
| Flytande förening | Formuleringsberoende | Automatiserade linjer med spray- eller rulldosering |
För många aluminiumdelar, a gul polermassa är den vardagliga arbetshästen: den skär tillräckligt snabbt för att ta bort lätta bearbetningslinjer och lämnar en ren bas som en vit eller röd massa förvandlas till en spegel i nästa pass.
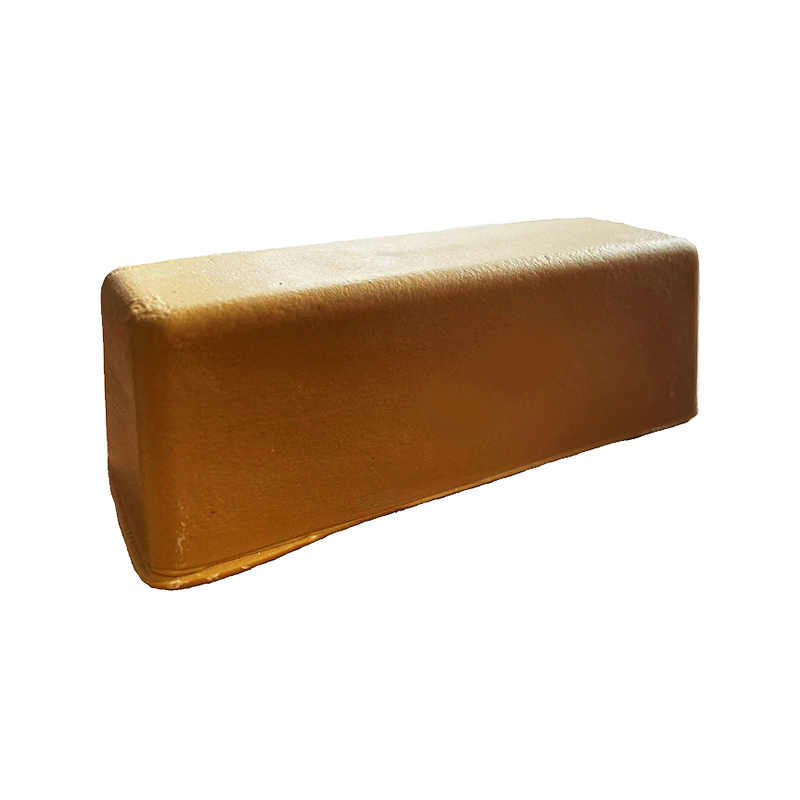 Grov gul poleringsmedel för aluminiumförpolering Denna blandning med hög aluminiumoxid tar bort djupa repor, grader och oxidskikt i det första poleringssteget, vilket skapar en jämn bas för senare finare föreningar. Visa produkt →
Skärning och färgning: tvåstegslogiken i aluminiumputsning
Professionell aluminiumbearbetning separerar processen i två medvetet olika steg. I skärningsstadiet tar en grövre blandning bort bearbetningsmärken, repor och värmetoner. I färgningsstadiet förfinar en finare blandning ytan till en ren, enhetlig lyster. Att köra båda stegen i ett steg ger en kompromiss: ytan är antingen fortfarande repad eller polerad så länge att finishen blir vågig.
På en produktionslinje är de två stegen distinkta jobb, var och en med sitt eget hjul och blandning:
- Skärning: medium aluminiumoxidförening på sisal eller härdat tyghjul, måttligt tryck, en eller två kontrollerade passager.
- Färgläggning: fin vit eller röd blandning på ett mjukt tyghjul, lätt tryck, tills ytan reflekteras jämnt under vinklat ljus.
- Inspektion: kolla under en kratta lampa; utstryk och dimmiga fläckar här betyder nästan alltid en sammansatt oöverensstämmelse, inte ett operatörsfel.
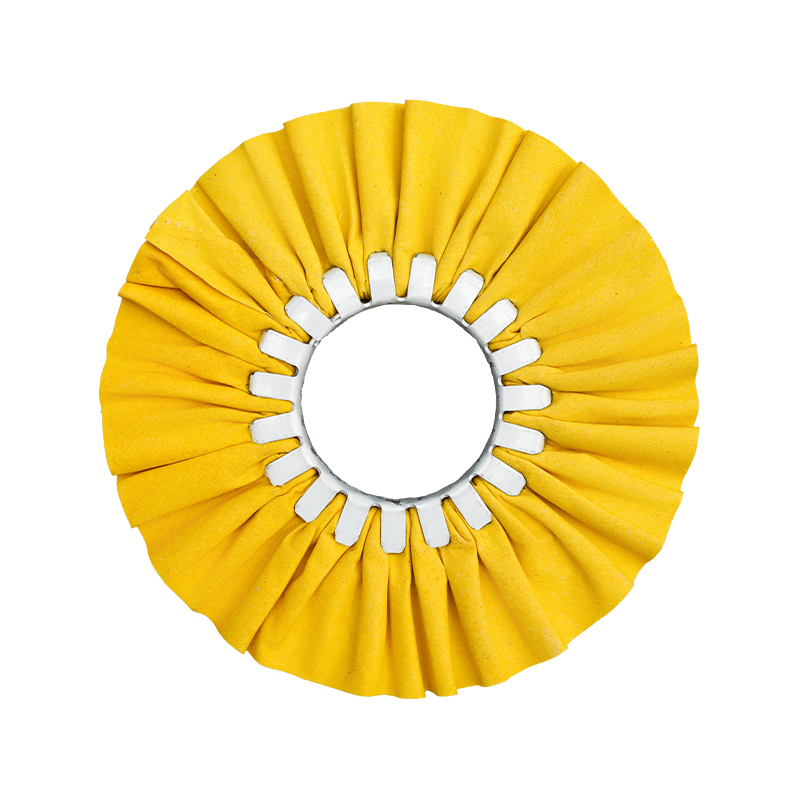
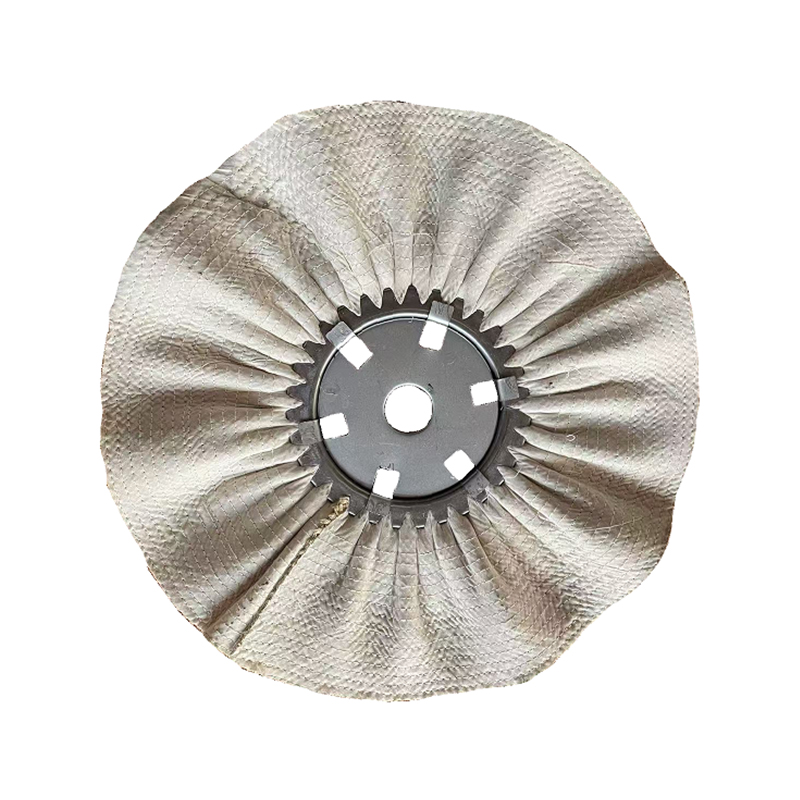
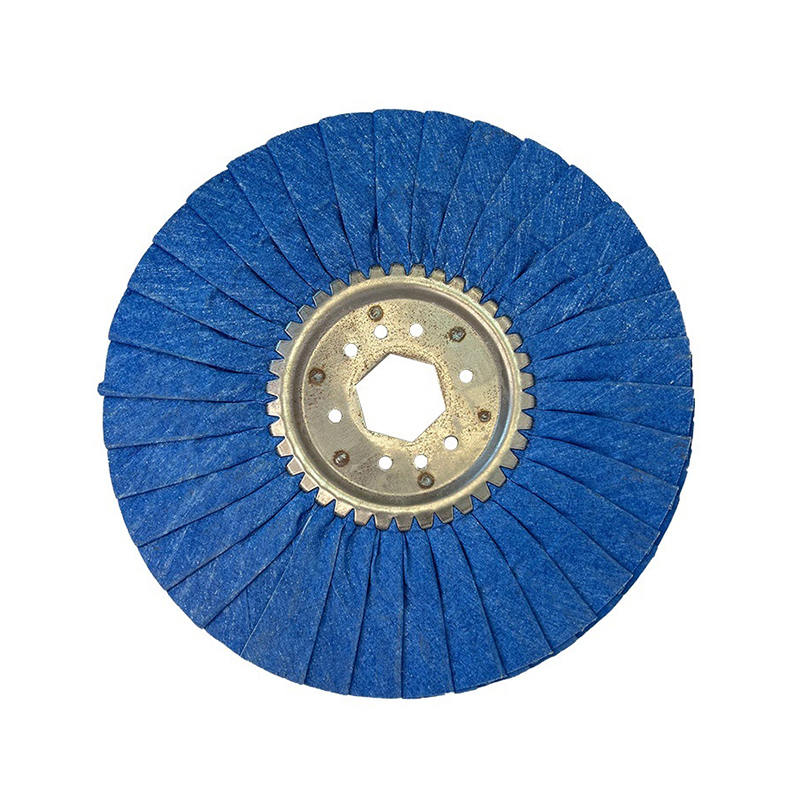
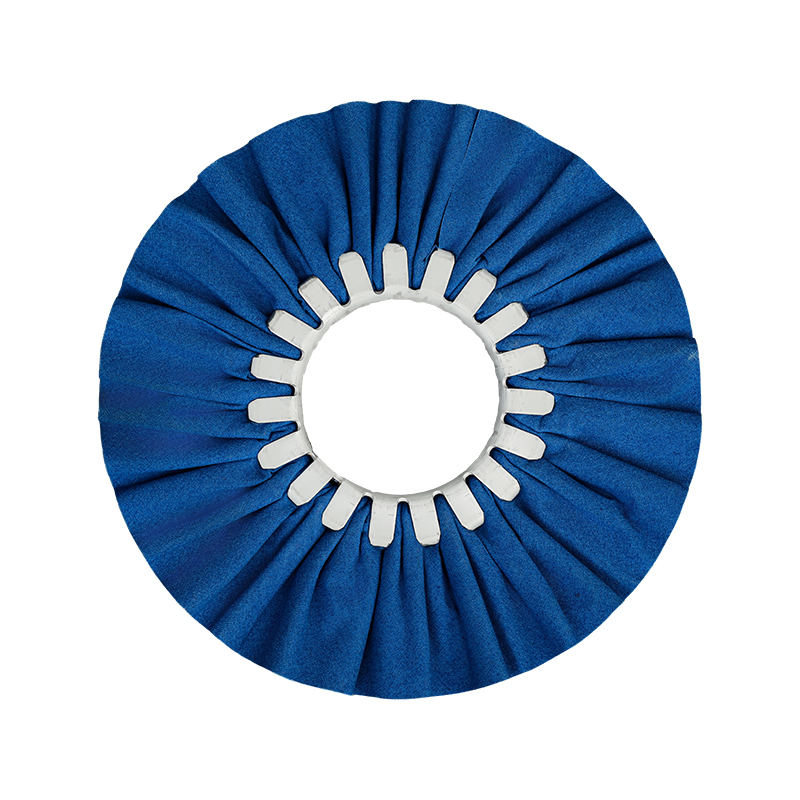
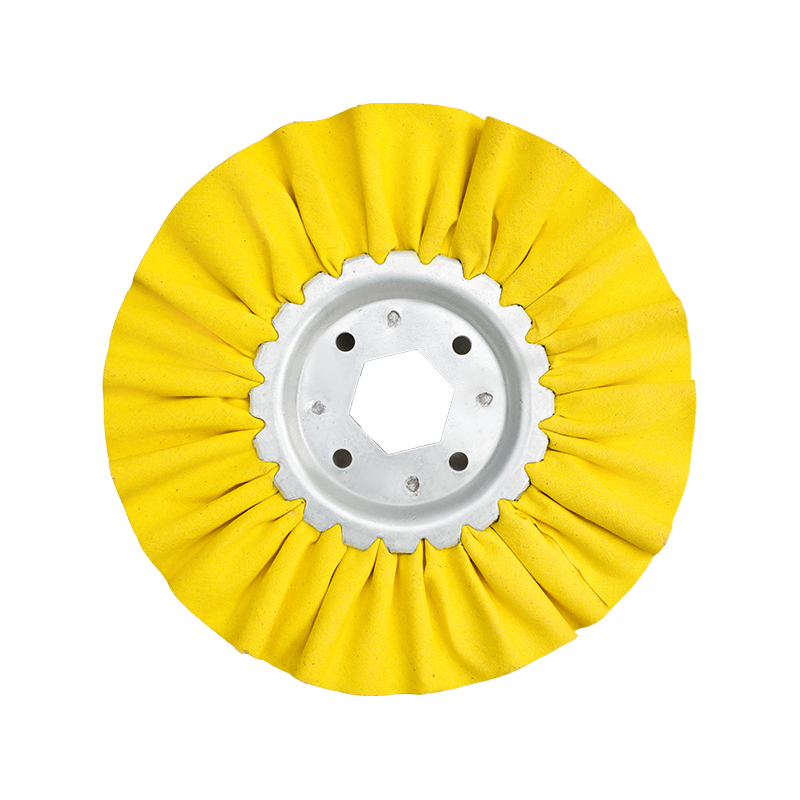
Henghuas sortiment täcker båda sidorna av den här sekvensen – polermedel för efterbehandlingsstången och tyghjul som är anpassade till varje steg. Den gult härdat tyghjul för aluminium sitter medvetet i mitten: den skär hårdare än en vanlig bomullsskiva men avslutar smidigare än en rå sisalskiva, vilket gör den till en praktisk brygga mellan skärning och färgning.
 Gul Hardened Cloth Wheel for Aluminum Finishing En balanserad polerskiva för aluminium som skär hårdare än vanlig bomull och ändå avslutar jämnare än sisal, vilket effektivt överbryggar skärnings- och färgningsstadierna. Visa produkt →
Matchande blandning till hjul: kombinationen som betyder något
En aluminiumpolermassa presterar bara lika bra som hjulet den åker på. En grov massa på ett mjukt, fluffigt hjul tappar det mesta av sitt bett eftersom hjulet böjer och rullar över spånen istället för att presentera slipmedlet rent. En fin blandning på ett hårt hjul kan polera och smeta. För aluminium ser de praktiska kombinationerna ut så här:
- Sisalhjul gul blandning — snabb borttagning av spån och borttagning av djup linje för första kontaktpasset.
- Vikbart eller härdat tyg vindhjul gul blandning — blandning och ljusning efter sisalstadiet.
- Mjuk duk pneumatisk hjul vit blandning — slutlig färgning och spegelframkallning.
- Flytande blandning för flatplanshjul av standardtyp — enhetlig finish på formade eller konturerade delar i automatiserade celler.
En operatörsvana är lika viktig som produktvalet. Ladda hjulet en kort stund - tryck på den sammansatta stången mot det roterande hjulet i en eller två sekunder - istället för att trycka på det kontinuerligt. Överskottsmassa kastas bort oanvänd, laddar hjulytan med bindemedel och höjer temperaturen som smetar ut aluminium. Ett korrekt laddat hjul släpper endast blandningen vid kontaktpunkten.
För en fullständig översikt över hjulstrukturer, hårdhetsval och hur fodervariationer förändrar skärningen, vår putshjulsguide går igenom alternativen hjul för hjul.
Produktionsöverväganden innan du köper aluminiumpoleringsmassa
Att köpa aluminiumpolermedel skiljer sig från att köpa allmän hårdvara. Den verkliga specifikationen är hur produkten beter sig under friktion, och flera punkter avgör om den fungerar på golvet eller misslyckas efter den första trumman:
- Batchkonsistens. Slipmedelsprocenten och bindemedelshårdheten måste förbli desamma från trumma till trumma; en batch som går varmare kommer att smeta ut precis som ett operatörsfel.
- Abrasiv dispersion. Dåligt blandad blandning släpper säd i kluster, och varje kluster blir en slumpmässig djup repa som ingen efterbehandling kan ta bort.
- Mjukningspunkt och förvaring. Föreningar mjuknar i sommarvärme och hårdnar i kalla lager. Kontrollera mjukningspunkten och håll galler borta från radiatorer och direkt sol.
- Packningsformat. Stänger passar manuella bänkar, vätske passar automatiska doseringssystem och anpassade blockstorlekar minskar spill på formade hjul.
Tillverkarens processkontroll är en del av produkten. Ningbo Henghua har producerat hela sortimentet av blandningar sedan 2016 i en 3 500 kvadratmeter stor verkstad med mer än 10 produktionslinjer för slipskivor och automatiska fyllningslinjer för flytande föreningar, exporterande till Sydamerika, Europa, USA och Mellanöstern. I praktiken betyder det samma smältbeteende och samma snitt från trumma till fat - vilket är exakt vad en operatör inte kan verifiera med ögat.
Innan du beställer i bulk, provkör ditt faktiska material under produktionsförhållanden. Testa minst några dussin delar över tre variabler - hjulhastighet, hjultyp och kontakttryck - och registrera resultatet i operatörens arbetsinstruktion. En förening som klarar detta test kommer att hålla linjen stabil för hela partiet.
Där aluminiumpoleringsmassa gör tunga lyft
Aluminium är en av de mest polerade metallerna i modern tillverkning. Legeringsfälgar för fordon och ljusa detaljer, strukturella delar för flyg- och rymdindustrin, köksredskap i aluminium och hårdvarubeslag passerar alla genom en poleringsstation innan beläggning eller montering. Varje bransch sätter en annan standard: bilköpare accepterar inget dis på hjulets framsida; rymdförberedelserna måste vara defekta före anodisering; Tillverkare av köksredskap behöver en ren, konsekvent finish på insidan som inte fångar upp rester.
För tillverkare av bildelar är sammansättningen vanligtvis skillnaden mellan en stabil spegelfinish och en daglig avfallshög. Vår applikation för ytbehandling för fordon sidan visar hur sammansättningen och hjulsekvensen är ordnad för den sektorn. Inom flyg, köksutrustning och hårdvara är logiken densamma - identifiera legeringen, definiera den önskade finishen och välj sedan blandningen och hjulparet - även när toleranserna skiljer sig åt.
För jobbbutiker som växlar mellan aluminium, rostfritt stål och koppar på samma bänk, en dedikerad metall polermedel håller antalet SKU:er under kontroll. Den ger en acceptabel skärning och färg över flera mjuka metaller, vilket gör schemaläggningen enklare, även om den ultimata spegelfinishen på aluminium fortfarande kräver en dedikerad vit blandning.
 Mångsidig metallpoleringsblandning för flera metaller En enda blandning som fungerar på rostfritt stål, koppar och krom, vilket förenklar inventering av jobbbutiker samtidigt som den levererar acceptabel skärning och glans över mjuka metaller. Visa produkt →
Aluminiumpolermassa är sällan den dyraste varan på förbrukningsmateriallistan, men den avgör om ytan blir som en produkt eller som en prototyp. Köp med en tydlig process: identifiera legeringen, definiera önskad finish, ställ in hjulsekvensen och testa blandningen i verklig produktionshastighet innan den når bänken. När dessa variabler väl är under kontroll blir polering av aluminium en planerad operation med upprepningsbara resultat – inte ett försök och misstag.