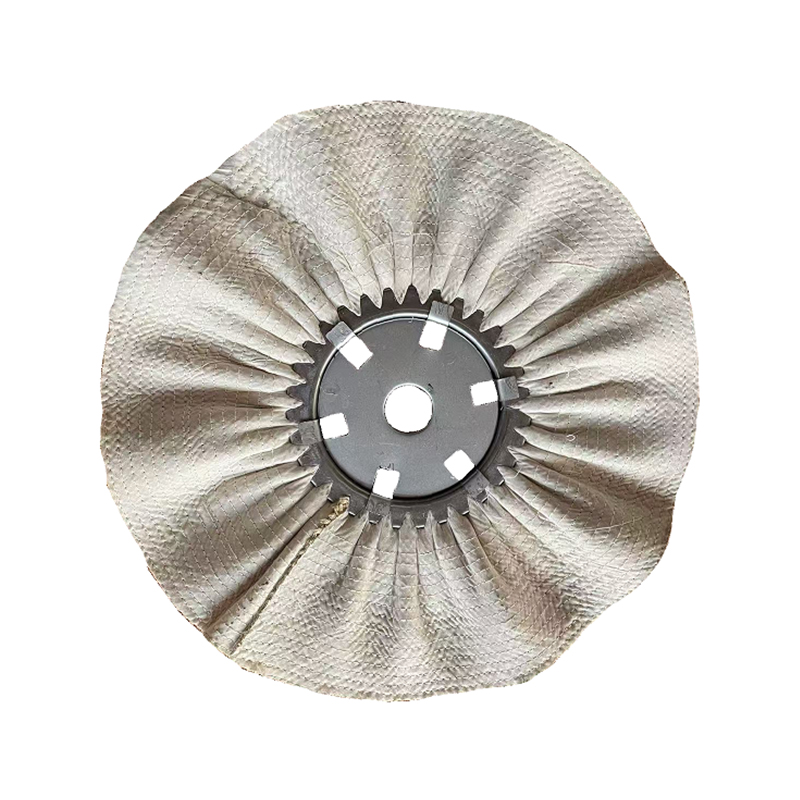
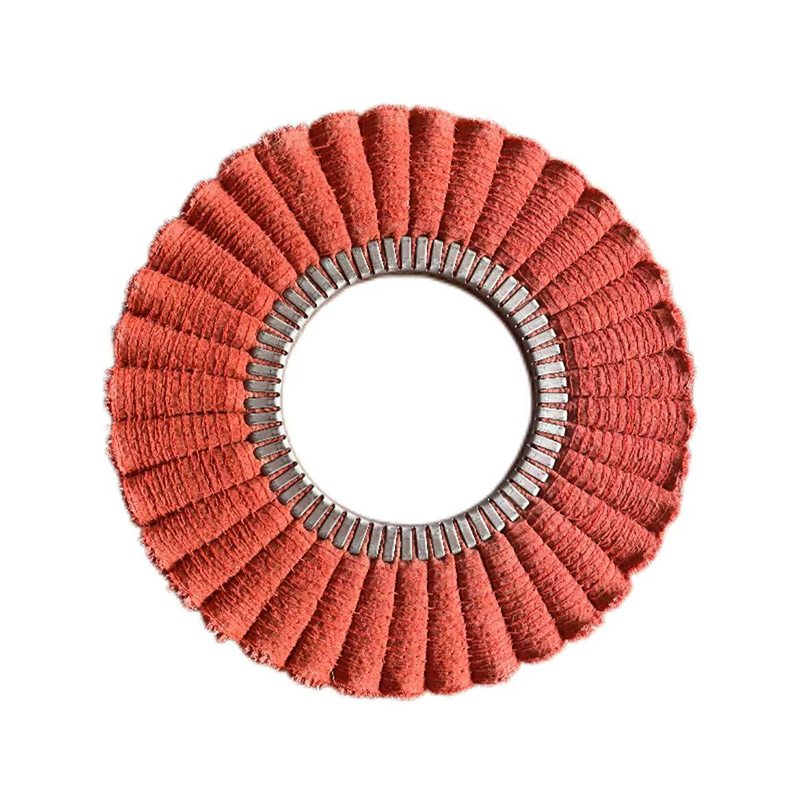
A vindhjul — även allmänt kallad luftvägsputsning, ventilerad buff eller bias airway buff — är en högpresterande polerverktyg designat speciellt för slut- eller mellanstadierna av ytbehandling av metall . Till skillnad från sisal eller sydda bomullshjul som prioriterar aggressiv materialborttagning, är vindhjulet konstruerat för precision: dess veckade, vikta tygkonstruktion skapar inre luftkanaler som tillåter kontinuerligt luftflöde genom hjulet under drift. Denna ventilation avleder aktivt värme från både hjulet och arbetsstyckets yta, vilket möjliggör längre oavbrutna polerkörningar, mer konsekvent blandningsfördelning och en renare, ljusare slutfinish än vad konventionella polerskivor vanligtvis kan leverera.
I praktiska termer är vindhjul det bästa verktyget för att uppnå ytbehandlingar på spegelnivå på rostfritt stål, aluminium, mässing, koppar, zinklegering och ett brett utbud av icke-järnmetaller. De används flitigt inom biltillverkning, hårdvaruproduktion, tillverkning av köksutrustning, möbelmetallarbete, byggmaterial och arbetsflöden för galvaniseringsförbehandling. Oavsett om du skaffar vindhjul för en industriell poleringslinje med hög genomströmning eller väljer en för precisionsfinisharbete, är förståelse för hur de är byggda, hur de beter sig och hur man kopplar ihop dem korrekt med polermedel för att få konsekventa, professionella resultat.
Den här guiden täcker hela bilden: vindhjulens konstruktion och mekanik, rollen av färgkodade behandlingskvaliteter, sammansättning efter metalltyp, applikationsindustrier, en praktisk jämförelse med alternativa hjultyper och ett steg-för-steg arbetsflöde för att uppnå en äkta spegelfinish.
Vad gör a Vindhjul Annorlunda: Luftvägskonstruktionen förklaras
Den utmärkande egenskapen hos ett vindhjul är dess veckade, vikta struktur. Till skillnad från en konventionell polerskiva - som är byggd av platta lager av bomull, muslin eller sisal staplade parallellt med varandra - är ett vindhjul konstruerat genom att fästa flera lager av bomullstyg till en central stålring på ett sätt som tvingar varje lager att bilda ett radiellt veck eller veck. Dessa veck skjuter ut från mitten och skapar en hjulyta som består av hundratals individuella tygkanter snarare än en slät plan yta.
De praktiska konsekvenserna av denna design är betydande:
- Aktiv ventilation: Kanalerna mellan varje veck tillåter luft att röra sig fritt genom hjulkroppen under rotation. Detta luftflöde leder värme bort från kontaktzonen kontinuerligt, vilket förhindrar värmeuppbyggnad som kan missfärga mjuka metaller eller härda polermassa på hjulets yta i förtid.
- Förbättrad föreningsretention: Varje veck fungerar som en liten ficka som håller och släpper polermassa när hjulet roterar mot arbetsstycket. Detta ger en jämnare och varaktigare blandning än hjul med platt lager, vilket minskar frekvensen av återapplicering under långa poleringssessioner.
- Kantkontaktpolering: Vindhjul är designade för kantputsning - tekniken att pressa arbetsstycket mot den yttre kanten av hjulytan snarare än den platta sidan. Denna kantkontakt koncentrerar poleringstrycket exakt, vilket gör vindhjul väl lämpade för profilerade, krökta eller komplexa geometriska arbetsstycken.
- Kylare yttemperatur: Eftersom ventilationen aktivt hanterar värme kan vindhjulen drivas under längre perioder innan arbetsstycket eller hjulet behöver svalna. Detta är en viktig effektivitetsfördel för applikationer med stor yta som rostfria ståltankar, aluminiumpaneler, trailerkarosser och arkitektonisk beklädnad.
Stålcentrumplattan eller clinchringen i kärnan av hjulet är inte bara en monteringskomponent – den fungerar också som en kylfläns och ett strukturellt ankare som håller vecken under konsekvent spänning under höghastighetsrotation. Standardvindhjul är byggda för driftshastigheter typiskt i intervallet 2 000 till 3 500 RPM beroende på hjuldiameter, och mittringen spelar en avgörande roll för att förhindra delaminering vid dessa hastigheter. Använd alltid en självcentrerande säkerhetsfläns när du monterar ett vindhjul för att säkerställa säker fastspänning och förhindra att tyglagren lossnar från mittringen under drift.
Förståelse Vindhjul Färgkoder och behandlingsgrader
En av de mest praktiska aspekterna av att arbeta med vindhjul är det standardiserade färgkodningssystemet som används inom branschen för att indikera behandlingsgraden och den relativa styvheten för varje hjul. Färgerna är inte dekorativa - var och en signalerar en specifik nivå av tygfasthet, ett motsvarande steg i poleringsprocessen och en rekommenderad metalltyp. Genom att förstå detta system kan föraren välja rätt hjul omedelbart utan försök och misstag.
| Färg | Styvhetsnivå | Poleringsstadiet | Lämplighet för primär metall | Typisk sammansättning |
|---|---|---|---|---|
| Blå (Mill Treated) | Högst | Steg 1 — Skär polering | Rostfritt stål, hårda legeringar | Svart smärgelblandning |
| Röd (behandlad) | Hög | Steg 1 — Skär polering | Rostfritt stål | Svart magi / grå blandning |
| Orange (behandlad) | Medium-Hög | Steg 1 — Skär polering | Aluminium, icke-järnmetaller | Brun tripoliförening |
| Gul (Mill Treated) | Medium | Steg 2 — Färgpolering | Aluminium, mässing, koppar | Grön rouge blandning |
| Rosa (behandlad) | Medium-Mjuk | Steg 2 — Färgpolering | Rostfritt stål (second pass) | Gul deluxe blandning |
| Vit / Domet Flanell | Mjukaste | Steg 3 — Slutlig spegelfinish | Alla metaller, plaster, trälack | Vit diamant / blå rouge / lila rouge |
Den underliggande principen är enkel: styvare hjul skär mer aggressivt, medan mjukare hjul ger finare färg och lyster . En korrekt utförd poleringssekvens går successivt från hårdare, mer aggressiva hjul parade med grövre sammansättningar i de tidiga stadierna, mot mjukare hjul med finare finishblandningar i slutskedet. Försök att hoppa över etapper - till exempel att applicera ett mjukt vitt flanellvindhjul direkt på en kraftigt repad yta av rostfritt stål - kommer inte att ge en spegelfinish; det kommer helt enkelt att polera över reporna utan att ta bort dem, vilket resulterar i en disig, ojämn yta.
Det är viktigt att notera att färgkonventionerna kan variera något mellan tillverkare. Verifiera alltid styvheten och applikationsdata som tillhandahålls av din specifika leverantör istället för att bara lita på färg som en absolut vägledning. Som sagt, det breda ramverket som beskrivs ovan återspeglar den allmänt accepterade industristandarden och är en pålitlig startreferens för de flesta applikationer.
Hur man matchar en Vindhjul med rätt polermedel
Förhållandet mellan vindhjulet och polermassan är inte valfritt – det är grunden för hela poleringsprocessen. Hjulet tillhandahåller den mekaniska leveransmekanismen; blandningen ger den slipande skär- eller ytbehandlingskemin. Att använda något av elementen felaktigt undergräver utdata från båda.
Poleringssekvens för rostfritt stål
För rostfritt stål är det rekommenderade tillvägagångssättet en minsta tvåstegsprocess med hjälp av vindhjul. Börja med a rött eller blått behandlat vindhjul laddad med svart smärgel (svart magi) sammansättning. Detta första steg arbetar med cirka 3 000 till 3 500 rpm och tar bort 320–400 grit repor, ytoxidation och eventuella kvarvarande sliplinjer från tidigare bearbetning. Det andra steget använder en rosa behandlat vindhjul parat med gul deluxe-blandning vid cirka 3 000 RPM för att få ytan från en satin till en finish med hög lyster. För resultat av utställningskvalitet kommer ett sista pass med ett vitt flanellvindhjul laddat med blå eller lila rouge-blandning att ge en djup spegelfinish som är effektivt fri från synlig ytstruktur.
Aluminiumpoleringssekvens
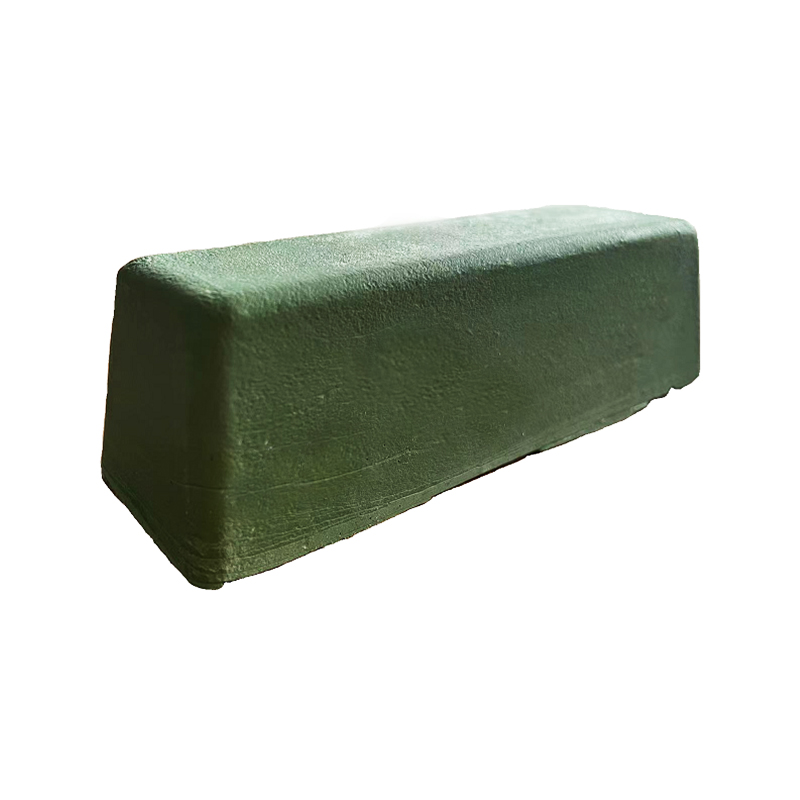
Aluminium kräver ett lite annorlunda tillvägagångssätt. Eftersom aluminium är mjukare och mer poröst än rostfritt stål, absorberar det blandningen lättare och kan utveckla djupa spår om alltför aggressiva hjul används. Börja med en orange behandlat vindhjul och brun tripoliblandning vid 3 000 till 3 500 rpm för att ta bort 400 och 600 kornslipmärken från ytan. Följ med en gult kvarnbehandlat vindhjul parat med grön rouge-blandning vid 2 500 till 3 000 rpm för att utveckla färgdjup och lyster. För utställningsfinish på aluminiumhjul, tankar eller diamantplåt, avsluta med ett flanellhjul och en fin lila eller blå röd blandning. Applicera måttligt tryck och undvik att stanna i en position för att förhindra värmeinducerad ytskevning på tunna aluminiumpaneler.
Mässing, koppar och zinklegering
För mässings- och koppararbetsstycken fungerar brun tripoli-blandning i kombination med ett orange eller gult vindhjul som ett effektivt första-pass-skärsteg som tar bort ytmärken och lätt oxidation utan att överskära det mjukare metallsubstratet. Det andra steget använder röd rouge-blandning med ett mjukt flanellvindhjul för att utveckla den rika, varma lystern som kännetecknar högkvalitativa ytbehandlingar av mässing och koppar. Hårdvarukomponenter i zinklegering – vanliga i dekorativa beslag, dörrbeslag och badrumstillbehör – svarar bra på en direkt tvåstegssekvens med gul blandning för skärning och vit diamantblandning på ett flanellvindhjul för slutfärg.
Icke-metallytor: plast, trälack och läder
Vindhjulets svalare driftsprofil gör det även lämpligt för vissa icke-metalliska applikationer. På målade ytor, högblank möbellack och lädervaror kan den mjuka flanellvindhjulsvarianten – som används vid låg hastighet (vanligen under 2 200 rpm) med vit eller blå blandning – ta bort lätta ytrepor och återställa glansen utan att generera värmenivåer som skulle blåsa eller mjukgöra ytan. Denna mångsidighet gör vindhjul till ett användbart verktyg inte bara i metallbearbetningsmiljöer utan också i bildetaljer, träbearbetningsverkstäder och lädervarutillverkning.
Vindhjul kontra andra typer av polerskivor: där de passar i poleringsprocessen
Metallfinishproffs arbetar med flera hjultyper, var och en placerad i ett specifikt skede av poleringssekvensen. Att förstå var vindhjulet passar – och var det inte gör det – förhindrar dyra misstag och bortkastade förbrukningsmaterial.
| Hjultyp | Konstruktion | Värmegenerering | Skärande Aggression | Bästa scen | Kapabel för spegelfinish |
|---|---|---|---|---|---|
| Sisal hjul | Sydda sisalfiberlager | Hög | Mycket hög | Steg 1 — Tung nedskärning | Nej |
| Spiralsydd bomull | Platt bomull, sydda ringar | Medium | Medium | Steg 2 — Mellansnitt & färg | Partiell (satin) |
| Vindhjul (Treated) | Plisserat tyg, mittring | Låg–Medium | Medium–Hög (efter betyg) | Steg 1–2 (beroende av färggrad) | Ja (med flanellkvalitet) |
| Vindhjul (Flannel) | Plisserad flanell, mittring | Mycket låg | Låg | Steg 3 — Spegelfinish | Ja |
| Lös bomullsmoppe | Osydd mjuk bomull | Mycket låg | Mycket låg | Steg 3 — Slutlig färg | Ja |
Det viktigaste med denna jämförelse är att vindhjul har en unik position i poleringssekvensen: de kan leverera både skärning och färg beroende på behandlingsgrad, vilket gör dem till en av de mest mångsidiga hjultyperna som finns tillgängliga. En välutrustad polerstation kan potentiellt slutföra en hel efterbehandlingssekvens i flera steg med enbart vindhjul av progressivt mjukare kvaliteter - från ett hårt behandlat blått eller rött hjul för initial skärning till ett flanellvindhjul för den sista spegelpassagen. Denna konsolidering av arbetsflödet är en meningsfull effektivitetsfördel i industriella miljöer där verktygsbyten representerar verkliga stilleståndskostnader.
Branscher och produkter där vindhjul används
Vindhjul finns inom ett brett spektrum av tillverkningsindustrier. Deras kombination av kylventilation, mångsidiga behandlingskvaliteter och konsekvent blandningsretention gör dem väl lämpade för alla produktionsmiljöer där metallytans utseende är ett kvalitetskriterium - som omfattar en stor andel tillverkade konsument- och industrivaror.
Bildelar och tillbehör
Vindhjul är standardpoleringsverktyg inom tillverkning av bildelar och eftermarknadsdetaljer. Aluminiumfälgar, rostfria avgassystem, kromdetaljer, stötfångare, bränsletankar och motorhus kräver alla högkvalitativa spegelfinishar som uppfyller både estetiska och korrosionsbeständiga standarder. Den svalare driften av vindhjul är särskilt värdefull vid polering av aluminiumfälgar - en tunnväggig komponent som kan skeva eller utveckla ojämna ytor om den utsätts för överdriven värme under polering. En standard tvåstegssekvens med orange och gula vindhjul med tripoli och gröna rouge-blandningar kan ge ett råbearbetat aluminiumhjul effektivt en visningskvalitetsfinish.
Köksutrustning och köksredskap i rostfritt stål
Grytor, kastruller, diskbänkar, bänkskivor och livsmedelsmaskiner är bland de största applikationerna för vindhjul vid tillverkning av rostfritt stål. Livsmedels- och cateringbranschen ställer höga krav på ytfinish — både av hygienskäl (släta, icke-porösa ytor motstår bakteriell vidhäftning) och för konsumentens estetik. Vindhjul i kombination med lämpliga rostfria stålblandningar ger den högglansande, riktade likformiga finishen som krävs för att storköksprodukter ska klara inspektionsstandarder på stora exportmarknader.
Hårdvara och precisionskomponenter
Dörrhandtag, gångjärn, lås, kranar, ventiler, rördelar och dekorativa arkitektoniska beslag poleras ofta med vindhjul i både manuella och automatiserade konfigurationer. För zinklegeringar och mässingskomponenter avsedda för krom- eller nickelelektroplätering är polering av vindhjul vanligtvis det sista steget före pläteringsbadet - kvaliteten på den polerade substratytan avgör direkt vidhäftningskvaliteten och utseendelikformigheten hos det avsatta pläteringsskiktet. Eventuella ytdefekter som inte avlägsnas genom polering kommer att förstärkas, inte döljas, genom pläteringsprocessen.
Möbler och interiör metallarbete
Möbelramar av metall, dekorativa inlägg i stål och mässing, bordsben i rostfritt stål och avancerade skåpbeslag använder alla vindhjulspolering för att uppnå den jämna, reflekterande finishen som möbeldesigners och inredningsentreprenörer kräver. I detta applikationssammanhang är flanellvindhjulet särskilt uppskattat för sin förmåga att ge ett resultat med hög lyster på komplexa profiler och krökt geometri utan att lämna riktningspoleringsmärken.
Byggnadsmaterial och arkitektoniska komponenter
Beklädnadspaneler av rostfritt stål, ledstänger, hissinteriörer, skyltar och strukturella dekorativa element i kommersiella byggnader poleras enligt specifikation med hjälp av vindhjul i poleringsmaskiner i storformat. Vindhjul med stor diameter - 10 tum och över - används vanligtvis på automatiserade polerlinjer för bearbetning av långa sektioner av platt- eller rörmaterial där konsekvent ytfinish över hela delens längd är avgörande för arkitektonisk acceptans.
Förbehandling av galvanisering och ytbehandling
I elektropläteringsanläggningar är polering av vindhjul ofta det sista manuella eller automatiserade bearbetningssteget innan delar kommer in i pläteringsbadet. Kravet är att leverera en yta som är geometriskt slät och fri från inbäddade polermassarester, skalor eller mikrorepor. Vindhjulets kallkörningsegenskaper minskar risken för termiska spänningsmärken på tunna basmetallsektioner, vilket är särskilt relevant för komponenter med fina detaljer eller skarpa invändiga hörn.
Hur man väljer rätt vindhjul: Viktiga specifikationsfaktorer
För inköpschefer och poleringslinjeoperatörer som väljer vindhjul avgör följande specifikationsfaktorer lämpligheten för ändamålet. Att köpa fel kvalitet eller storlek är en vanlig och lätt att undvika källa till inkonsekvent finishkvalitet och onödiga förbrukningskostnader.
- Hjuldiameter: Tillgänglig från cirka 100 mm (4 tum) till 500 mm (20 tum) beroende på tillverkare. Mindre diametrar passar bänkslipmaskiner och handhållna polermaskiner för precisionsarbete eller mindre delar; större diametrar används på industriella polermaskiner som bearbetar större paneler, rör eller stänger. Matcha diametern till arbetsstyckets fysiska storlek och maskinens arborkapacitet.
- Antal lager: Vindhjul är vanligtvis tillgängliga i 16-lagers konfigurationer, även om tyngre industriella varianter kan ha fler lager för ytterligare yttäthet. Högre antal lager ger i allmänhet mer sammansättningsretention och en något fastare yta - användbart för tyngre skärapplikationer. Lägre antal lager ger en mjukare, mer flexibel yta som lämpar sig för konturpolering.
- Mittringstorlek: Innerdiametern på stål mittplattan måste matcha spindeln eller spindelstorleken på din maskin. Standard innerdiametrar inkluderar 55 mm, 76 mm och större storlekar för industrimaskiner. Bekräfta alltid kompatibilitet innan du beställer i kvantitet.
- Behandlingsgrad (färg): Som beskrivs i färgkodsavsnittet ovan, välj den behandlingsgrad som är lämplig för metalltypen och poleringsstadiet. För ett tvåstegs arbetsflöde i rostfritt stål behöver du minst ett rött eller blått behandlat hjul för skärning och ett rosa eller flanellhjul för färg och finish. För aluminium täcker orange och gula kvaliteter standardsekvensen i två steg.
- Maximal drifthastighet: Kontrollera alltid hjulets nominella maximala varvtal mot maskinens spindelhastighet. Hjul med större diameter har lägre maximalt varvtal; Att köra ett vindhjul över dess nominella hastighet riskerar att delaminera mittplattan och utgör en allvarlig säkerhetsrisk för förare.
- Tygmaterial: Standardvindhjul använder bomullstyg i olika grader av mjukhet. Premium flanell (domet flanell) vindhjul använder ett plysch, ultramjukt flanellmaterial och är reserverade exklusivt för slutlig spegelpolering. Vissa applikationsspecifika varianter använder non-woven nylontyg för ytrengöring, slipning och tråddragningsoperationer på oregelbundna eller konturerade ytor där konventionella tygvindhjul skulle vara för styva.
Steg-för-steg: Uppnå en spegelfinish med vindhjul
Följande arbetsflöde gäller för arbetsstycken av rostfritt stål som ett primärt exempel, men samma logik - med lämpliga sammansatta ersättningar - gäller för aluminium, mässing och andra metaller.
Steg 1: Ytförberedelse
Innan du introducerar någon slipskiva, se till att basytan har slipats till minst 320–400 korn. Tyngre repor, svetssömmar och skala borde ha åtgärdats med ett sisalhjul eller slipband tidigare i processen. Vindhjulet är inte konstruerat för tung spånavverkning; Att föra en kraftigt skadad yta direkt till ett vindhjul kommer att resultera i en utdragen, ineffektiv klippning och ett dåligt resultat. Att starta vindhjulssteget med en ren slipad yta med 400 korn ger det bästa förhållandet mellan kostnad och resultat.
Steg 2: First-Pass Cut Buffing (rött eller blått vindhjul)
Montera det röda eller blå behandlade vindhjulet och ladda det med svart smärgelblandning. Ställ in maskinen på cirka 3 000–3 500 RPM. Pressa kanten av hjulet mot arbetsstycket med ett stadigt, konsekvent tryck och arbeta i överlappande pass. Målet i detta skede är att ta bort alla synliga 400-korns sliplinjer och producera en enhetlig satinyta. Applicera massa på spinnhjulet var 45–60:e sekund för att bibehålla skäreffektiviteten. Låt inte hjulet torka – ett torrt sisal- eller behandlat bomullshjul kan ge djupa, oregelbundna repor som är svåra att ta bort i efterföljande steg.
Steg 3: Second-Pass färgputsning (rosa vindhjul)
Efter att ha rengjort bort resterande svart massa från arbetsstyckets yta med en ren trasa, byt till det rosa behandlade vindhjulet och ladda med gul deluxe massa. Minska maskinens hastighet till cirka 2 800–3 200 rpm. Det rosa hjulet är mjukare än det röda och kommer att blanda ut eventuella kvarvarande skärmärken från steg 2 samtidigt som det utvecklar en klar lyster med hög ljusstyrka. Detta steg övergår ytan från ett satin-utseende till en spegelreflektivitet. För många industriella tillämpningar – hårdvarukomponenter, köksutrustning, rördelar – är resultatet i slutet av detta steg tillräckligt för leverans.
Steg 4: Final Mirror Finish (Flannel Wind Wheel)
För applikationer som kräver en äkta spegelfinish – arkitektonisk hårdvara, utställningsklassiga fordonskomponenter, premium köksutrustning eller dekorativa rostfria stålprodukter – lägg till ett sista pass med ett vitt kupolflanellt vindhjul laddat med blå rouge eller lila rouge blandning. Minska maskinens hastighet till 1 800–2 200 rpm för att minimera värmen och maximera ytresponsen på det fina slipmedlet. Flanellhjulets ultramjuka yta och den fina blandningens kromoxid- eller aluminiumoxidhalt av slipmedel samverkar för att eliminera eventuella kvarvarande mikrorepor och producerar en mycket reflekterande, distorsionsfri spegelyta.
Efter det sista poleringssteget, rengör ytan omedelbart med en ren torr trasa eller mikrofiberhandduk för att ta bort alla rester av blandningen. För komponenter i rostfritt stål som kommer att hanteras ofta, hjälper ett tunt lager skyddande vax eller lack applicerat efter polering till att bevara spegelfinishen genom att förhindra ytoxidation och fingeravtryckskontamination under lagring och transport.
Säkerhet och underhåll bästa praxis för vindhjul
Att köra vindhjul på ett säkert sätt och underhålla dem på rätt sätt skyddar både förare och kvaliteten på den färdiga produktionen. Följande metoder är standard i professionella polermiljöer och bör följas konsekvent.
- Använd alltid en ventilerad säkerhetsfläns: Vindhjul måste monteras med en självcentrerande säkerhetsfläns snarare än vanliga solida flänsar. Den ventilerade flänsen greppar hjulets mittring jämnt och förhindrar delaminering av de veckade tygskikten från stålcentrumplattan under de centrifugalkrafter som genereras vid arbetshastighet.
- Bär alltid skyddsutrustning: Ansiktsskydd eller skyddsglasögon, arbetshandskar och andningsskydd klassad för fint metalldamm och sammansatta partiklar krävs. Vid 3 000 rpm blir sammansatta skräp och metallpartiklar luftburna med hög hastighet. Långvarig exponering för inandning av finmetall och sammansatt damm är en erkänd hälsorisk på arbetsplatsen.
- Överskrid aldrig nominellt RPM: Överfart på ett vindhjul orsakar spänningsbrott i mittringen och kan resultera i katastrofal hjulsönderfall. Anpassa hjulstorleken till maskinens hastighet före varje användning och verifiera detta vid varje hjulbyte.
- Kratta hjulet regelbundet: När blandningen appliceras och värmecykler uppstår, härdar polermassan och glaserar framsidan av vindhjulet, vilket minskar skärnings- eller efterbehandlingseffektiviteten. Använd en hjulkratta (ett grovt slipande verktyg som hålls mot den snurrande hjulytan) före första användningen och med jämna mellanrum mellan långa poleringssessioner för att återställa hjulytan och ta bort ansamling av härdad massa.
- Dedikera varje hjul till en förening: Korskontaminering av ett vindhjul med olika föreningar introducerar inkonsekvent nötande kemi som kan lämna oförutsägbara ytmärken. Markera varje hjul tydligt med dess avsedda blandning och upprätthåll denna disciplin på produktionsgolvet.
- Inspektera hjulen före användning: Kontrollera mittringen för tecken på sprickbildning, förvrängning eller lös clinching. Inspektera tygvecken för fransning, saknade sektioner eller sammansatt sammansättning som inte kan tas bort genom kratta. Ett skadat vindhjul bör omedelbart tas ur drift - risken för fel under drift är inte acceptabel i en professionell poleringsmiljö.
- Lagra korrekt: Förvara oanvända vindhjul i en sval, torr miljö borta från direkt solljus, lösningsmedel och fukt. Exponering för fukt kan försvaga den vidhäftande bindningen mellan duken och mittringen i behandlade hjul, vilket minskar deras effektiva livslängd.
Vanliga frågor om vindhjul
Kan ett vindhjul ersätta ett sisalhjul i poleringssekvensen?
I de flesta fall nej. Ett hårt behandlat (blått eller rött) vindhjul klarar lätt till måttligt nedskärningsarbete på ytor som har slipats till 320–400 korn, men det saknar den strukturella styvheten och fibernötningsförmågan hos ett sisalhjul när det hanteras med djupa repor, tunga stansmärken eller förberedelse av svetsfogen. För ytor som endast har mindre slipmärken eller tidigare polerlinjer, är ett behandlat vindhjul fullt kapabelt som ett förstastegsverktyg. För kraftigt skadade ytor bör ett sisalhjul användas först innan vindhjulet sätts in.
Hur länge håller ett vindhjul i produktion?
Livslängden beror på driftshastighet, applicerat tryck, frekvens av applicering av blandningen och underhållsflit. Vindhjul som räfsas regelbundet, körs inom sin nominella hastighet och används med lämplig sammansättning kommer vanligtvis att hålla längre än konventionella sydda bomullshjul i likvärdiga applikationer, eftersom den veckade konstruktionen fördelar slitaget jämnare över hjulytan. Vindhjul av flanellkvalitet som används för slutbearbetning vid lägre hastigheter tenderar att ha den längsta livslängden bland sortimentet.
Vad är skillnaden mellan ett vindhjul och en vanlig luftvägsbuffert?
Dessa är samma produktkategori under olika regionala namnkonventioner. I kinesiska tillverknings- och exportsammanhang kallas det veckade ventilerade polerhjulet vanligtvis för ett vindhjul (风轮 / 风叶轮). I nordamerikanska och europeiska yrkesmässiga metallbearbetningssammanhang kallas samma produkt vanligtvis som en luftvägsbuffert, luftvägsputsning, ventilerad buff eller bias airway buff. Den strukturella designen och funktionen är identiska.
Kan vindhjul användas på en handhållen vinkelslip?
Ja – kantputsning med ett vindhjul monterat på en vinkelslip är en mycket använd teknik, särskilt för att polera aluminiumhjul, fordonskarosser och stora platta metallsektioner som inte kan tas med till en bänkmonterad polermaskin. Se till att hjuldiametern är klassad för varvtalet för den vinkelslip som används, och använd en mittreducerplatta och lämpliga flänsar för säker montering. Behåll en konsekvent vinkel och undvik att trycka hjulet platt mot ytan - kantkontakttekniken är avgörande för att uppnå jämna resultat med ett vindhjul på ett handhållet verktyg.
Slutsats: Varför vindhjulet är det professionella valet för spegelfinishing
Vindhjulets kombination av aktiv ventilation, mångsidiga behandlingskvaliteter och konsekvent blandningsleverans tar itu med kärnutmaningarna med högkvalitativ metallfinish: värmehantering, ytjämnhet och processeffektivitet. Ingen annan enkelhjulstyp täcker ett så brett utbud av poleringssteg — från förstagångsskärning på hårdmetaller till slutlig spegelfinish på aluminium, rostfritt stål, mässing och icke-metallytor — samtidigt som den svalare arbetsprofilen bibehålls som skyddar både arbetsstycket och operatören.
För produktionsledare och inköpsproffs som köper polertillsatsmaterial är den praktiska rekommendationen att investera i en komplett uppsättning vindhjulskvaliteter – minst en hårdbehandlad kvalitet för skärning, en medelkvalitet för färgutveckling och en flanellkvalitet för slutgiltigt spegelarbete – och att para varje kvalitet konsekvent med lämplig polermassa för de metaller som bearbetas. Konsekvens i val av hjul, sammansättning och driftsparametrar är grunden för en repeterbar, högkvalitativ poleringseffekt.
När du utvärderar leverantörer av vindhjul, leta efter konsekvent skiktdensitet, verifierad centerringkvalitet och pålitlig behandlingshårdhet över produktionspartier. Skillnaden mellan ett vältillverkat vindhjul och ett undermåligt blir synligt mycket snabbt i poleringsresultaten — och kostnaden för skrotade eller omarbetade delar uppväger vida besparingarna från lågkostnadsverktyg. För B2B-köpare som skaffar inköp i stor skala, är det standardpraxis att begära materialcertifieringar och provsatsprov innan de bestämmer sig för stora volymer och rekommenderas starkt.