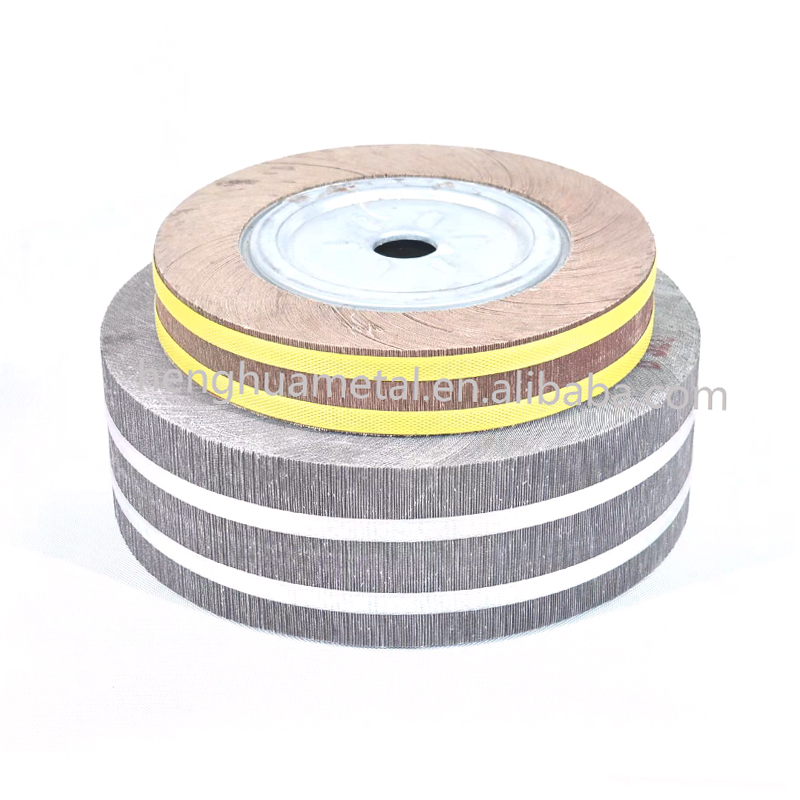
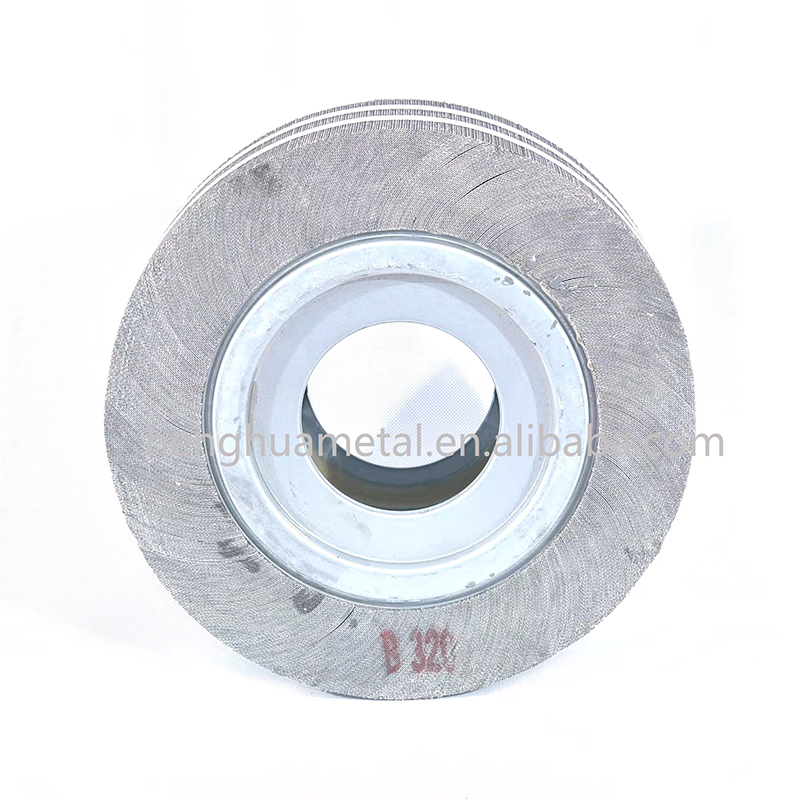
En efterbehandlingsledare på en bildelsfabrik kör samma rostfria stålfäste genom samma poleringslinje varje vecka. En morgon misslyckas spegelfinishen. Sammansättningen har inte förändrats. Hjulhastigheten har inte ändrats. Operatören har inte ändrats. Den enda variabeln är polerplattans batch. Det är så många tillverkare lär sig den hårda vägen att valet av dynor inte är en liten detalj; det är utgångspunkten för ytkvalitet.
Det praktiska svaret på "vilka polerkuddar att använda" kommer ner till tre beslut. Välj fiber och hårdhet efter basmetallen. Välj dynans struktur enligt efterbehandlingsstadiet. Verifiera dynans konsistens innan den når produktion. Få de tre rätt, och de flesta ytdefekter kan undvikas. Den här guiden fokuserar på industriell metallbearbetning, där val av dynor bedöms utifrån skrothastigheter och omarbetningstimmar lika mycket som av kosmetisk glans.
Låt basmetallen välja padfamiljen
Tillverkare efterfrågar ofta ett universellt polerhjul som klarar allt. I praktiken är en universaldyna en kompromiss som fungerar bra på ingen metall alls. Rostfritt stål behöver en aggressiv naturfiber för sitt första pass. Aluminium behöver en mjukare kontaktyta för att undvika sönderrivning. Koppar och mässing faller mellan de två, och ädla metaller kräver de skonsammaste bomullsbaserade materialen.
| Basmetall | Första steget pad | Slutstegsdyna | Huvudrisk att kontrollera |
|---|---|---|---|
| Rostfritt stål | Sisalhjul grön blandning | Härdat tyghjul vit blandning | Överhettning och utsmetande |
| Aluminium | Härdat tyghjul röd blandning | Mjukt flanell- eller pneumatiskt tyghjul | Gallning och kuddbelastning |
| Koppar/mässing | Medium tyghjul röd blandning | Mjuk tyghjul vit blandning | Belastande och ojämn färg |
| Guld / silver / smycken | Smycken bomullshjul gul blandning | Vita smycken bomullshjul | Korskontaminering mellan legeringar |
Behandla bordet som en startram, inte ett fast recept. Maskinhastighet, applicerat tryck och tillståndet för den inkommande ytan kan göra dig en dyna mjukare eller hårdare än standardförslaget. Fixa basmetallen först, justera sedan inom den familjen baserat på dina egna testresultat.
Padskonstruktion: Den verkliga drivkraften för Cut and Finish
Putsdynor är ofta grupperade efter material, men konstruktionen avgör prestanda. Ett sisalhjul skär aggressivt eftersom styva naturfibrer skapar högt punkttryck på arbetsstycket. Ett vikt tyghjul skär mindre men ger en renare, ljusare yta. Ett pneumatiskt mjukt hjul anpassar sig till böjda delar, varför det dyker upp i det sista poleringsskedet. Färgnamnen varierar beroende på tillverkare, så verifiera alltid hårdheten genom beröring eller specifikationsblad, inte bara med namnet.
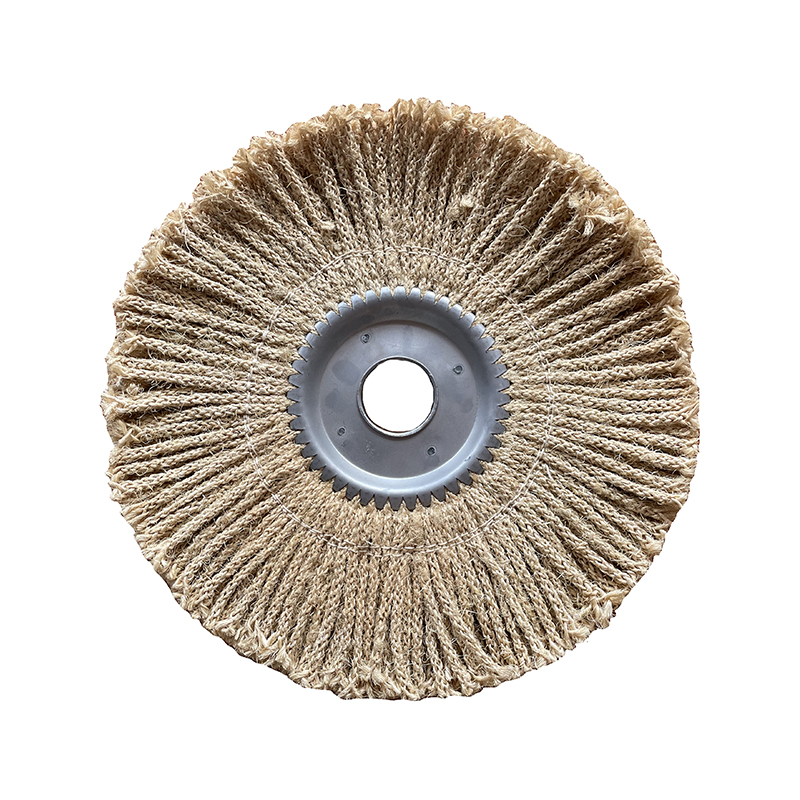
- Sisal hjul ta bort bearbetningsmärken och djupa repor. De är standard första pass på rostfritt stål och hårda legeringar.
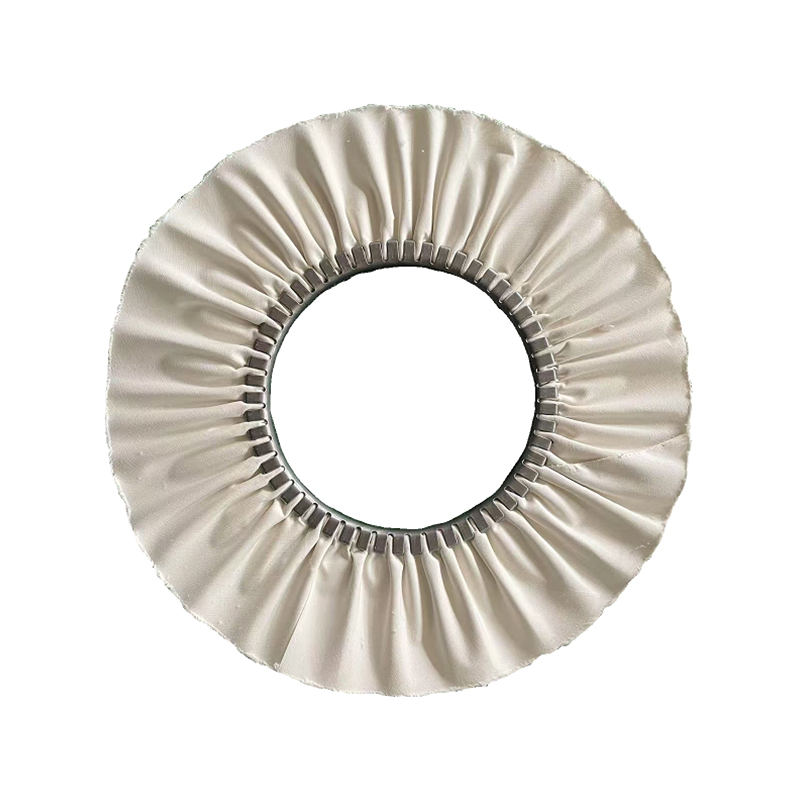
- Fällbara vindhjul i tyg erbjuder ett brett hårdhetsintervall, från hårdgröna modeller för skärfinish till mjukgula modeller för ljusning.
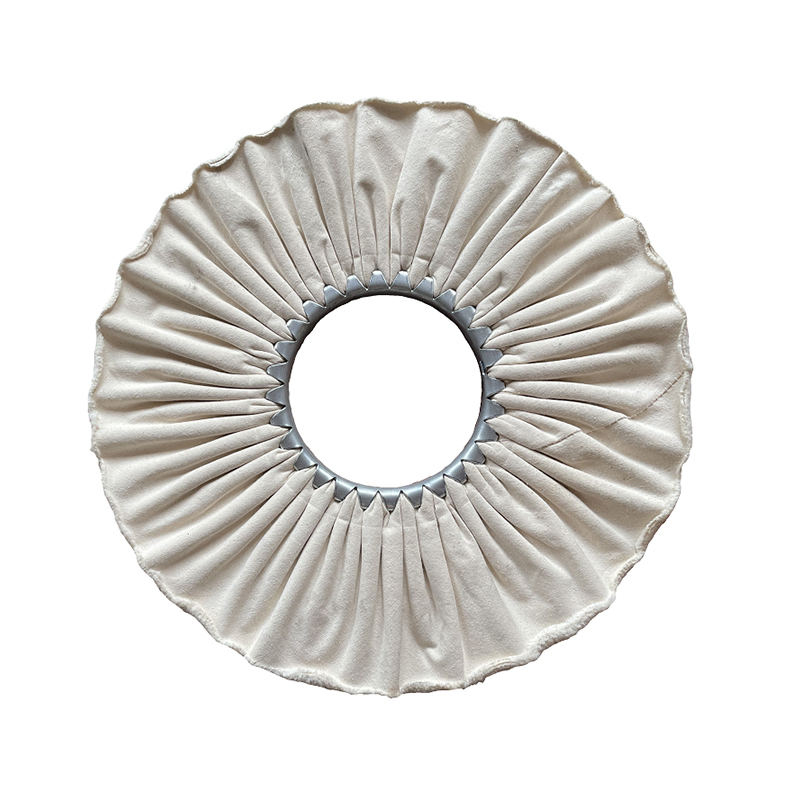
- Hjul av härdat tyg använd behandlat tyg för att hålla en stabil skärkant, vilket gör dem tillförlitliga på plana ytor och automatiserade linjer.
- Pneumatiska hjul i mjuk tyg blås upp för att följa konturerna utan att gräva i kanter, perfekt för slutlig polering av krökta eller ojämna delar.
- Klapphjul blanda kanter och grada profiler där ett platt hjul inte kan nå.
- Smycken bomullshjul är det skonsammaste alternativet, används för ädelmetaller och små komponenter.
För den aggressiva första passagen på rostfritt stål, en svart platt sisalhjul är en beprövad utgångspunkt. Den håller sammansättningen bra och ger det snitt som behövs innan något tyghjul kan ta över.
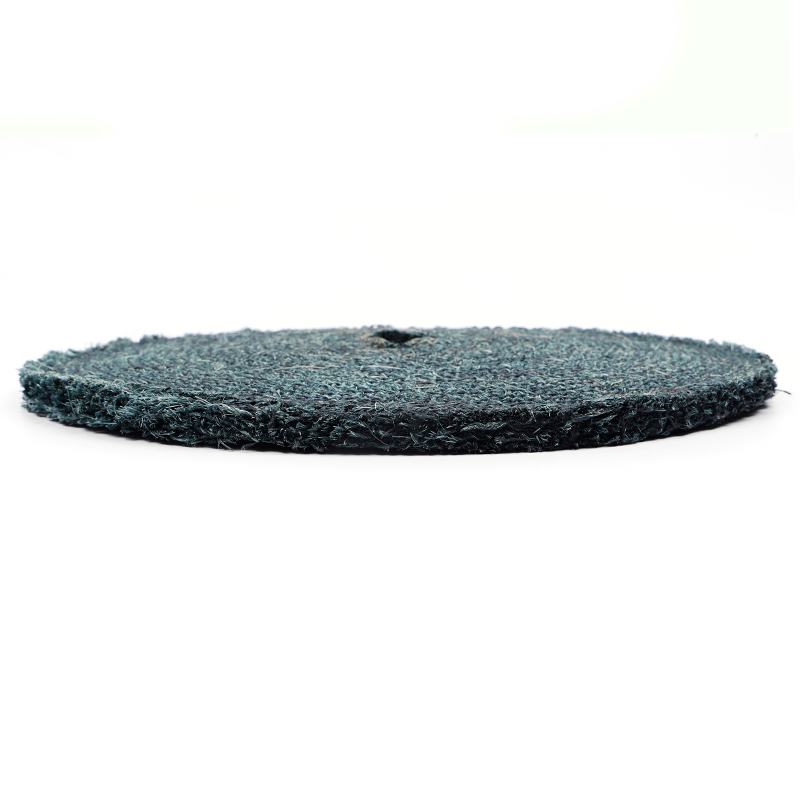 Black Flat Sisal Wheel Grossist & Custom Manufacturers - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd är Kina Black Flat Sisal Wheel grossist & anpassad tillverkare, Black Flat Sisal Whee... Visa produkt →
Bygg en tvåstegssekvens för konsekventa resultat
Försök inte fixa alla defekter med en kudde. En pålitlig sekvens använder en skärdyna för att ta bort skador och en efterbehandlingsdyna för att förfina ytan. Tillverkare av bildelar lita på denna logik dagligen, och samma princip gäller för hårdvara, köksutrustning och flygarbete.
- Klippsteg: Använd ett sisal- eller klaffhjul med grön polermassa för att ta bort djupa repor, svetslinjer och bearbetningsmärken. Håll hjulet klätt och blandningen jämn.
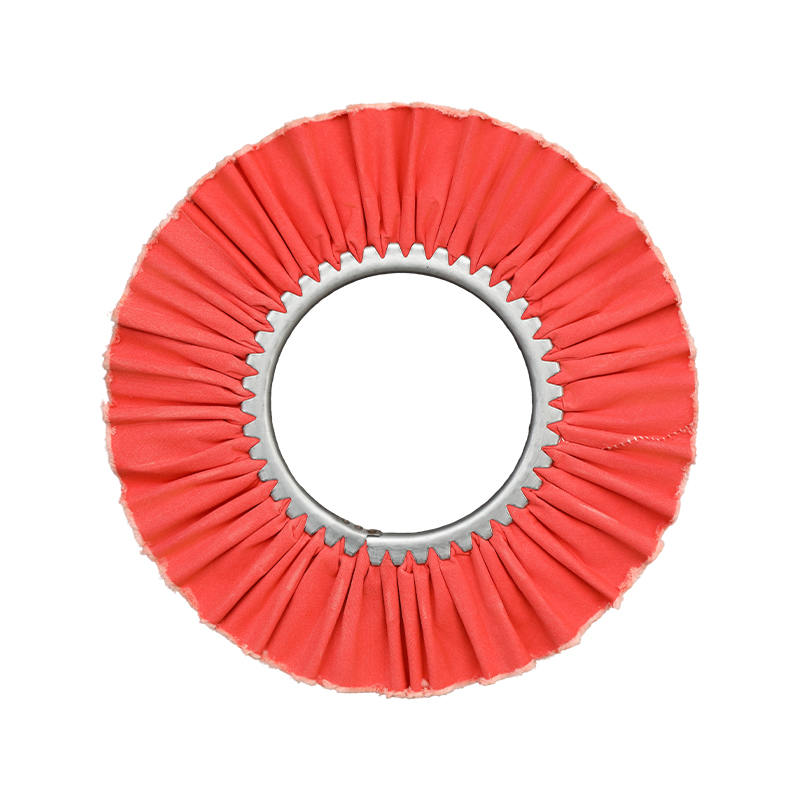
- Rengöringsstadiet: Byt till ett medium eller härdat tyghjul med röd blandning för att blanda snittet och ta bort diset som lämnats av sisalhjulet. Detta steg definierar ytan innan den slutliga poleringen.
- Avslutande etapp: Flytta till ett mjukt tyg eller pneumatiskt hjul med vit blandning för att producera den slutliga spegelfinishen. Använd lätt tryck och högre ythastighet för ett rent resultat.
I praktiken skiljer saneringsstadiet bra resultat från utmärkta. A rött tyghjul för rostfritt stål ger operatörerna en stabil, repeterbar framkant i detta steg, vilket är viktigt när du behöver hålla en konsekvent finish över långa produktionsserier.
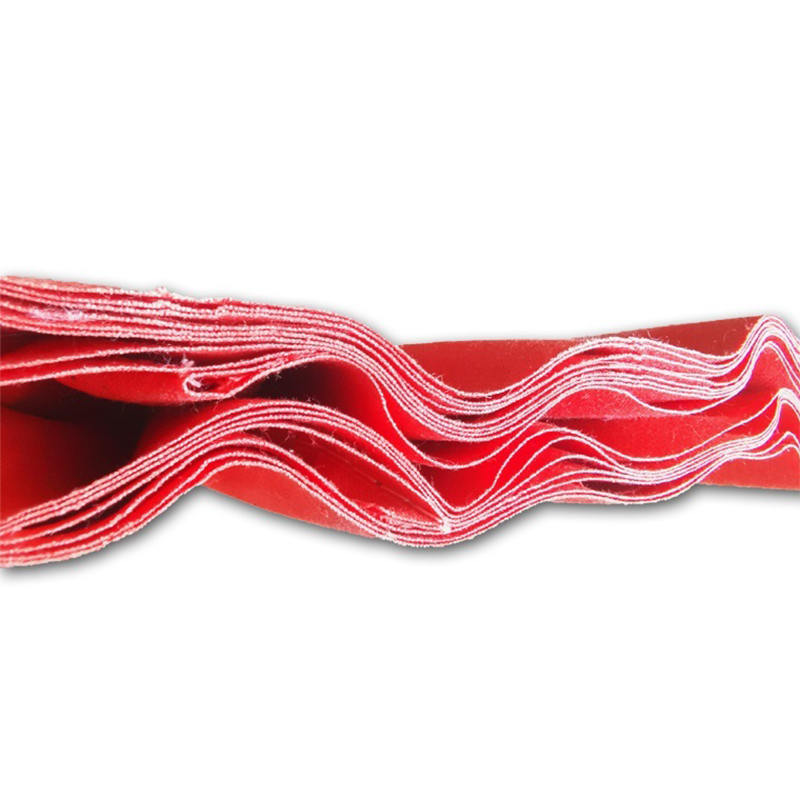 Rött tyghjul för grossist- och anpassade tillverkare av rostfritt stål - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd är China Red Cloth Wheel för grossist och anpassad tillverkare av rostfritt stål, Red Clot... Visa produkt →
Mjuka metaller behöver ett mjukare tillvägagångssätt
Aluminium, koppar och mässing beter sig annorlunda än stål eftersom de deformeras under tryck istället för att skära rent. Ett hårt sisalhjul på aluminium kan gräva i och skapa revor som är värre än den ursprungliga defekten. Lösningen är en mjukare dyna, lägre tryck och en blandning som motstår belastning.
Vid polering av aluminium gult härdat tyghjul för aluminium är en praktisk mellanväg. Det är tillräckligt fast för att hålla formen men tillräckligt mjukt för att undvika mejsling av arbetsstycket. Para ihop den med en lägre spindelhastighet och inspektera dynans yta regelbundet för inbäddad metall.
 Gult härdat tyghjul för grossist- och anpassade tillverkare av aluminium - Ning Henghua Metal Surface Treatment Technology Co., Ltd är Kina Gult härdat tyghjul för aluminiumgrossist och anpassad tillverkare, Yel... Visa produkt →
Mjuka metaller genererar också mer värme vid kontaktpunkten eftersom materialet ger mindre motstånd och skapar mer friktion. Värme påskyndar dynbelastningen och kan missfärga arbetsstycket. Minska trycket, öka hjulhastigheten endast om dynans design tillåter det, och behåll en dedikerad dynsats för aluminium för att undvika korskontaminering från stålfibrer.
Maskin, hastighet och tryck ändrar reglerna
Samma pad kan bete sig väldigt olika på en bänkslip, ett pneumatiskt handverktyg eller en robotpolercell. Valet av dynor måste inkludera maskinen eftersom ythastighet och applicerat tryck ställs in av utrustningen, inte av dynan ensam. Bänkslipmaskiner körs vanligtvis med 2800 till 3400 rpm, medan pneumatiska verktyg varierar stort, så kontrollera alltid dynans nominella periferihastighet innan du ändrar inställningar.
- Bänk- och golvslipmaskiner: Större sisal- och tyghjul, typiskt 200 till 400 mm, levererar den höga ythastighet som krävs för skärstadiet.
- Pneumatiska handverktyg: Mindre pneumatiska hjul av mjukt tyg följer böjda ytor och är bäst för slutlig polering och bättring.
- Automatiserade linjer: Paddensitet och balans måste vara konsekvent från ett hjul till nästa, eftersom robotar inte kan anpassa sig till en mjuk eller hård plats.
- CNC och robotceller: Använd härdade tyghjul med förutsägbara hårdhetsvärden så att processparametrarna förblir giltiga över tiden.
Om du konverterar en manuell operation till en automatiserad, välj om pad istället för att återanvända samma hjul. Robotar upprätthåller konstant tryck, så en dyna som kändes rätt för hand kan vara för aggressiv eller för mjuk under en fast kraft.
Vad du ska verifiera innan du sätter en pad i produktion
Att köpa polerkuddar enbart efter färg eller varumärke är riskabelt eftersom samma färg kan ha olika densitet från olika leverantörer. Innan du förbinder dig till en produktionsplatta, utvärdera följande faktorer:
- Batchkonsistens: Kontrollera hårdhet, fiberblandning och balans över flera kuddar från samma sats. En liten variation i densitet kan ändra finishen märkbart.
- Kanthållbarhet: Leta efter sömmar och kantbehandling som överlever kontakthastigheten för din maskin. Svaga kanter orsakar vingling och ojämnt slitage.
- Storleks- och arboralternativ: Verifiera ytterdiameter, mitthål och tjocklek mot dina spindelspecifikationer innan du beställer i volym.
- Sammansatt kompatibilitet: Vissa föreningar mättar vissa dynmaterial snabbt. Testa hela kombinationen av dyna och blandningen innan du skalar upp.
De flesta leverantörer, inklusive Henghua, stödjer anpassade storlekar och hårdhetsjusteringar genom sina skräddarsydd polerhjulstjänst . En kort provkörning med en liten sats är billigare än att ersätta en hel produktionsorder som inte uppfyller din finishstandard.