Djup rost på ett stålfäste, kvarnskala på en rostfri plåt, virvelmärken på ett aluminiumhölje - varje yta behöver en annan utgångspunkt, och att välja fel sandpapperskorn är den vanligaste orsaken till att ett efterarbete tar dubbelt så lång tid som det borde. Det korta svaret: de flesta metallarbeten har en gritstege från 40 till 400 . Börja vid 40-80 grit för att ta bort rost, måla eller svetsa pärlor, flytta till 120-180 för att radera dessa repor, förfina vid 240-320 och avsluta med 400 eller finare innan polering. Vi tillverkar polerskivor och polermedel för hårdvara, köksutrustning, smycken och bilfabriker, och val av korn är den första frågan som kunderna ställer innan något hjul rör vid delen. Så här väljer du rätt.
Vad grusnummer faktiskt säger dig
Siffran som är tryckt på baksidan av ett ark beskriver nötande partikelstorlek. På CAMI-skalan som är vanlig i Nordamerika reflekterar den hur många korn som ryms genom en kvadrattum av sorteringsskärmen: lägre antal betyder större, mer aggressiva korn; högre siffror betyder finare partiklar och grundare repor . Slipning är verkligen kontrollerad repa - finishen du ser är helt enkelt mönstret som dessa repor lämnar efter sig. Det är därför proffs planerar en sekvens av gryn snarare än att jaga efter ett magiskt nummer.
Grova korn (40-80): borttagningsarbete
Använd det här sortimentet för att skala material, inte för att försköna: rostskala, gammal färg, djupa gropbildningar och svetspärlor. På en korroderad stålram är 40 eller 60 grit den snabbaste vägen ner till ren metall. Grovt papper lämnar djupa repor som varje senare steg måste ta bort, så börja aldrig grövre än vad skadan kräver.
Medelstora korn (100-150): utjämning och reparation
Detta är arbetshästserien för övergripande slipning och förfining av grova ytor. Om delen är ren men ojämn - slipmärken, lätt skala, repor från en tidigare reparation - sparar du både tid och metall att börja här.
Fina korn (180-320): förfinish raffinering
Fina papper raderar repmönster som lämnats av medelstora korn och förbereder ytan för efterbehandling. För de flesta stål- och rostfria delar på väg till ett polerhjul är 320 den praktiska stopppunkten.
Ultrafina korn (400 ): sista pass
Dessa kvaliteter tar bort mycket lite lager. De är avsedda för slutlig blandning, skärning genom lätt oxidation på mjuka metaller och våtslipning precis innan ett spegelpoleringspass.
| Grit Range | Klass | Bäst för | Ytan som den lämnar |
|---|---|---|---|
| 40-60 | Grovt | Rost, färg, kraftig skala, svetspärlor | Djupa synliga repor |
| 80-120 | Grovt to medium | Blandning av grova repor, kantarbete | Enhetligt repmönster |
| 150-240 | Medium till fin | Allmän utjämning, formning, förfinish | Fina repor, satinlook |
| 320-400 | Bra | Sista passet innan polering av hjul | Smidig matt, nästan repfri |
| 600 | Ultrafin | Våtslipning och spegelförpolering | Halvblank, redo för sammansättning |
Matcha Grit till metallen på bänken
Samma korn beter sig väldigt annorlunda på aluminium än på härdat stål. Mjuka metaller skär snabbt och täpper till papper; hårdmetaller motstår skärning och belönar skarpa, hållbara korn. Snabbval av metall:
- Aluminium och mässing: starta inte grövre än 120 om inte skadan är djup; kiselkarbid skär mjuka metaller rent utan mejsling.
- Kolstål: aluminiumoxid klarar rost, glödskal och svetsblandning till lägsta kostnad per pass.
- Rostfritt stål: klättra genom jämna grussteg och avsluta på 320-400; överhoppade steg dyker upp igen som ränder under en spegelfinish.
- Koppar: extremt mjuk — 220 grit är vanligtvis tillräckligt grov även för synliga skador.
Dessa regler går från en engångsreparation till produktionssatser av konsoler, fästelement och beslag. Samma logik styr vår polerarbete med tillverkare av hårdvaruverktyg , där efterbehandlingsförbrukningsmaterial matchas till varje material innan en linje ens börjar.
Slipande typer som håller upp på metall
Kornstorleken avgör hur djupt varje repa går; slipmedelstypen avgör hur länge papperet fortsätter att skära. Tre korn täcker nästan varje metalljobb.
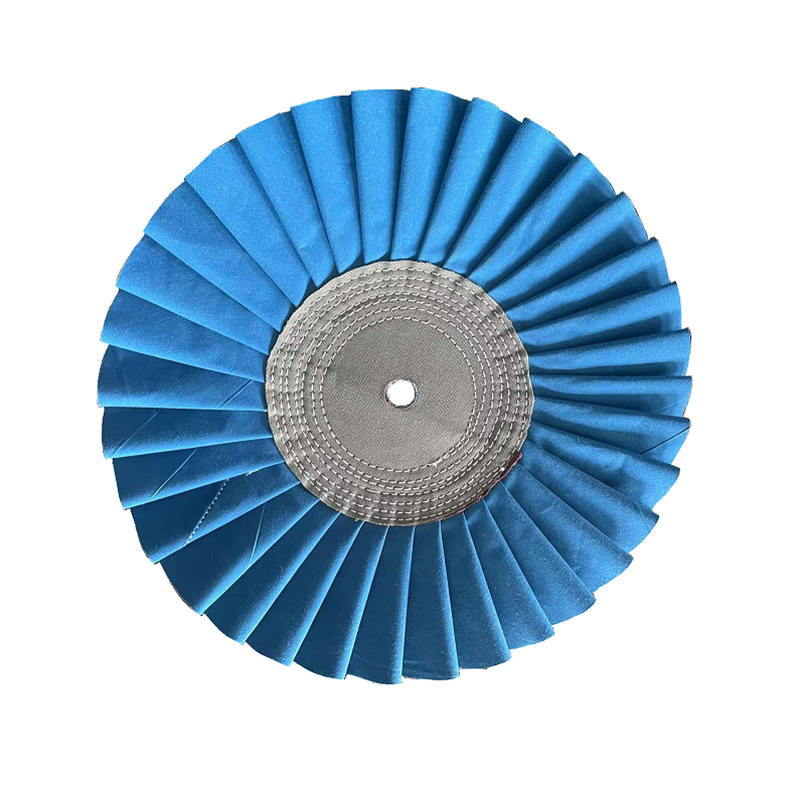
Aluminiumoxid är standard för stål och järn. Dess ådring är seg och blockig, spricker till fräscha skärkanter när den slits, så arket förblir skarpt långt efter att billigare papper har glaserats över. Samma slipmedel binds till flexibelt tyg istället för pappersunderlag och blir till ett flikhjul som följer kurvor som ett styvt ark inte kan nå:
 Klaffskiva av aluminiumoxid för stålslipning Aluminiumoxid grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Visa produkt →
Kiselkarbid är vassare, hårdare och sprödare — det bättre valet för aluminium, koppar och mässing och för våtslipning. Kalcinerade kvaliteter håller sin kant vid värme och lämnar ett finare, mer kontrollerat repmönster på mjuka metaller:
 Klaffhjul av kalcinerad kiselkarbid för mjuka metaller Kalcinerad kiselkarbid förblir skarp vid värme och skär med minimal bränning, vilket gör detta hjul väl lämpat för finare, kontrollerad finish på aluminium, koppar, mässing och rostfritt stål. Visa produkt →
Zirkoniumoxid och keramiska korn hör till högtryckskraftslipning snarare än handslipning. Nå efter dem under tung spånavverkning och byt sedan till aluminiumoxid eller kiselkarbid för varje finare steg.
Grit Progression som förhindrar omarbetning
Här är regeln som skiljer en ren finish från en bortkastad eftermiddag: avancera ett grussteg i taget och hoppa aldrig över mer än ett enda betyg . Finare papper kan inte ta bort repor som är djupare än dess egen ådring – det polerar bara ytan runt dem, och de dolda reporna dyker upp igen i samma ögonblick som polermassan fortsätter.
- Börja med det grövre korn som skadan faktiskt kräver – och inte grövre.
- Slipa i en konsekvent riktning med lätt, jämnt tryck tills hela ytan visar ett enhetligt repmönster.
- Torka bort allt damm och flytta sedan upp exakt ett korn: 80 till 120, sedan 180, sedan 240.
- Rotera slipriktningen 90 grader vid varje steg; när de gamla reporna försvinner är det gruset slut.
- Stanna vid 320-400 för en satinfinish, eller fortsätt till 600 och finare om delen är på väg mot spegelpolering.
Där slipningen slutar och poleringen börjar
Även papper med korn 1000 repar fortfarande - bara väldigt fint. En sann spegel kommer inte alls från sandpapper; den kommer från polerskivor och slätar som skär och slätar på mikroskopisk nivå. För de flesta metalldelar är handoff-punkten a 320-400 kornyta : enhetlig, ren och fri från repor som är tillräckligt djup för att klara polering.
Föreningar följer samma logik som gryn och är färgkodade genom skärkraft. Gula och bruna sorter skär och jämna till direkt efter slipning; vita kvaliteter ger stål en ljus finish; och grön blandning är industristandarden för en spegelfinish på rostfritt stål och förkromade delar.
 Chromium Oxide Green Buffing Compound Grön blandning med kromoxid är industristandarden för spegelbehandling av rostfritt stål och förkromade delar, vilket kompletterar grustrappan som det sista färgsteget. Visa produkt →
Para ihop varje blandning med det högra hjulet – sisal för skärning, sydd trasa för utjämning, mjuk bomull för slutlig färgning – och grustrappan blir ett komplett efterbehandlingssystem. För hela hjul-och-sammansättningen, metall för metall, vår vindhjulsputsningsguide till spegelfinish går igenom det steg för steg.
Tre misstag som förstör en metallfinish
- Hoppa över grussteg. De djupa repor du döljer idag dyker upp igen första gången blandningen vidrör delen.
- Trycker för hårt. Tungt tryck glaserar papperet, värmer tunn metall och skär ut mjuka metaller. Låt säden skära.
- Slipa över damm. Förbrukade korn och metallpartiklar som fångas under plåten drar nya repor över färdiga ytor. Torka mellan varje grynbyte.
Inget av dessa kostar något att undvika i förväg – de kostar omarbete efteråt.
The Grit Ladder i korthet
Välj startkorn från skadan framför dig, inte från vana: 40-80 för att strippa, 120-180 för att släta, 240-320 för att förfina, 400 och finare för att förpolera. Matcha slipmedlet med metallen - aluminiumoxid för stål, kiselkarbid för mjuka metaller - och klättra ett steg i taget till 320 eller 400 innan polering. Den sekvensen täcker allt från rostig hårdvara till polerad köksutrustning.
När en del lämnar sandpappersstadiet beror spegelkvaliteten på hjulen och de sammansättningar som följer. Dessa förbrukningsvaror är vad vår fabrik i Ningbo producerar i stor skala – sisalhjul, tygputshjul, klaffhjul och färgkodade föreningar, i anpassade storlekar för produktionslinjer över hela världen.