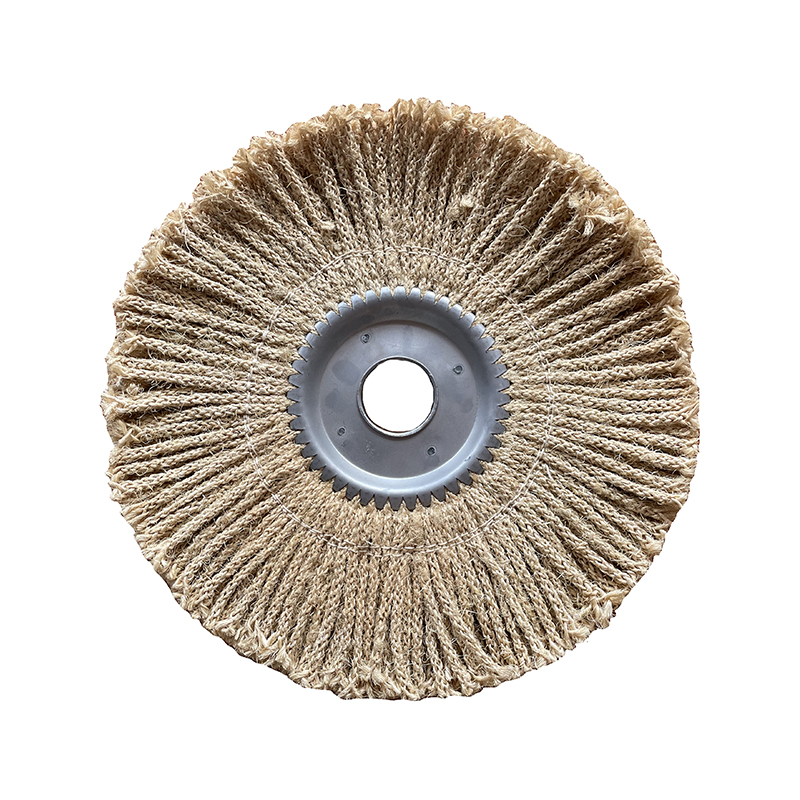
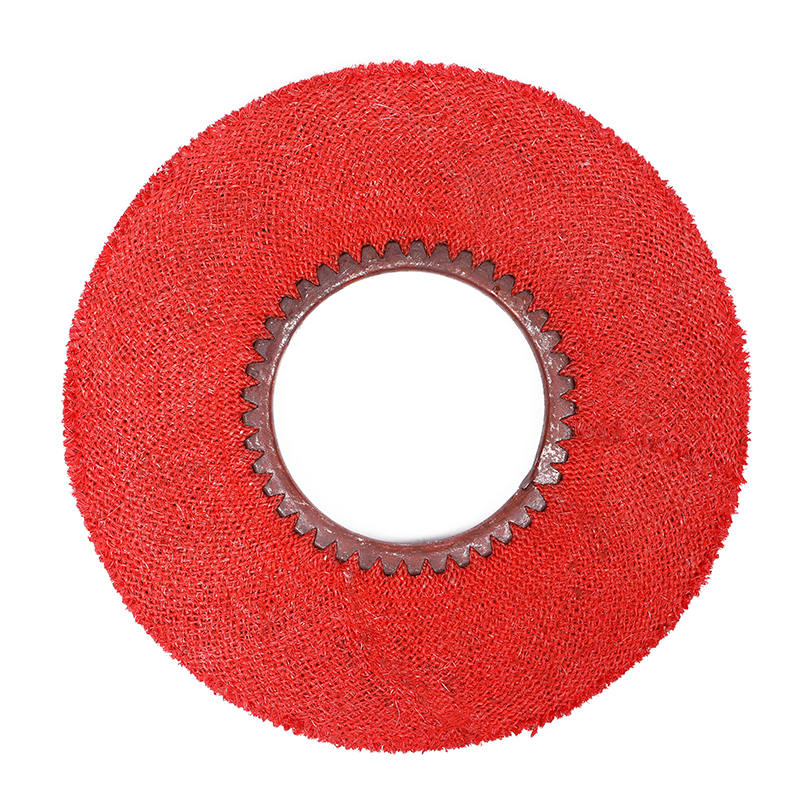
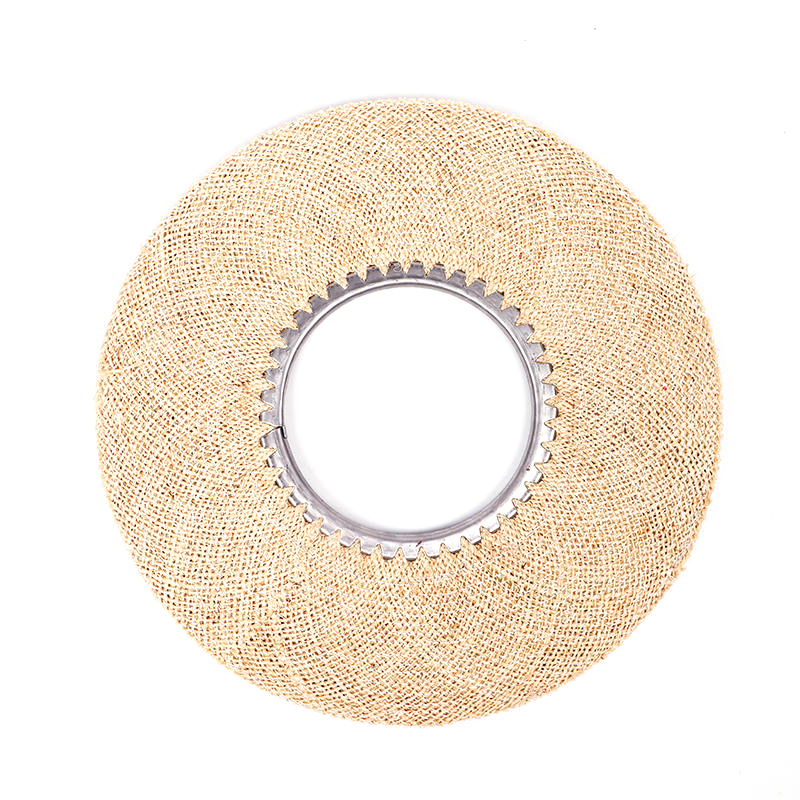
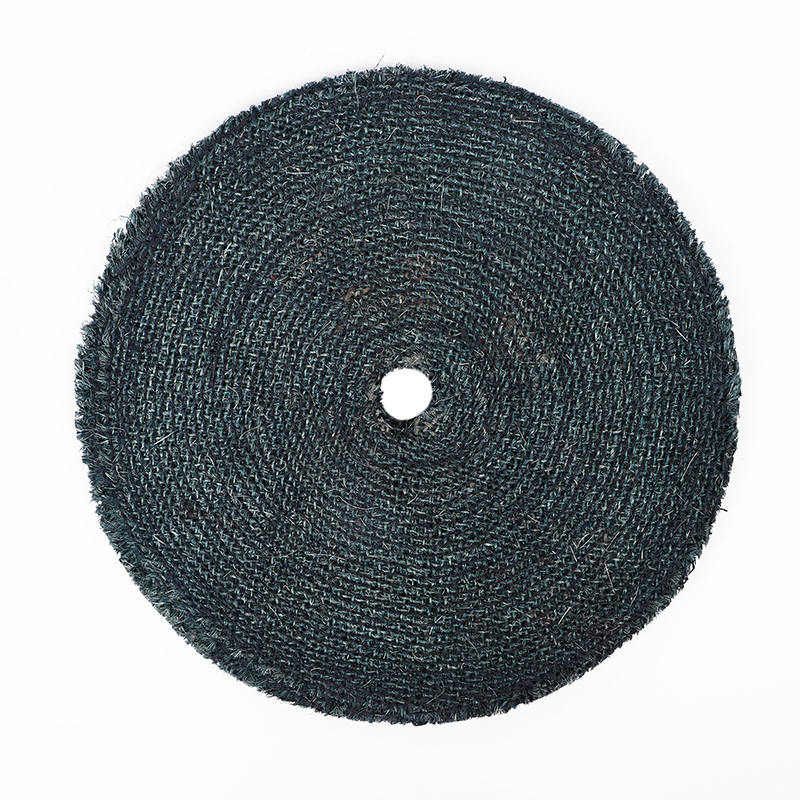
A sisal hjul — även kallad sisal buffing wheel eller sisal buff — är en kraftigt poler- och skärverktyg används främst för att slipa ner ytfel och förbereda metallarbetsstycken för efterföljoche efterbehandlingssteg. Till skillnad från mjukare tyghjul som är designade för slutlig färgpolering, levererar en sisalskiva en aggressiv skärverkan som tar bort repor, verktygsmärken, stanslinjer och ytojämnheter som andra hjul helt enkelt inte kan hantera. Om du arbetar med rostfritt stål, järn, stållegeringar eller till och med vissa mjuka metaller som aluminium och mässing kan en förståelse för vad ett sisalhjul används till – och hur man använder det korrekt – dramatiskt förbättra effektiviteten och kvaliteten på din metallbearbetningsprocess.
Den här artikeln täcker allt du behöver veta: sisalfiberns materiella ursprung, konstruktionen av sisalputsskivor, deras industriella tillämpningar, hur man väljer rätt hjul för ditt projekt, vilka polermedel som passar bäst med dem och hur man underhåller dem för lång livslängd. Oavsett om du är en professionell metallarbetare, en verkstadsoperatör eller en inköpsspecialist som skaffar polering av förbrukningsvaror, ger den här guiden dig en komplett, praktisk grund.
Vad är sisalfiber och varför används det i poleringshjul?
Sisalfiber härstammar från Agave sisalana växt, en tålig suckulent som är infödd i Centralamerika och odlas idag allmänt över Östafrika, Brasilien och delar av Asien. Växtens långa, svärdformade blad skördas och dekoreras mekaniskt för att extrahera smala, hårda, cellulära fibersträngar. Dessa fibrer är bland de starkaste naturliga växtfibrerna som finns kommersiellt tillgängliga, vilket är anledningen till att de har använts i århundraden för att tillverka rep, garn, snöre och tunga textilprodukter.
När den appliceras på tillverkning av slipskivor ger sisalfiber tre nyckelegenskaper till bordet: strukturell styvhet , naturlig nötningsförmåga , och inneboende fettabsorberande förmåga . Styvheten hos sisalsträngar gör att hjulet kan bibehålla ett fast kontakttryck mot en metallyta, vilket genererar den mekaniska verkan som krävs för att platta till upphöjda ytdefekter. Fiberns naturliga mikrotextur bidrar med en mild abrasiv karaktär, medan fiberns porositet gör att den absorberar och håller polermassan effektivt – vilket säkerställer att skärmedlet fördelas jämnt över arbetsstycket under poleringscykeln.
Dessa egenskaper skiljer sisalhjul tydligt från bomulls- eller muslinputshjul, som är mjukare, mer flexibla och bättre lämpade för färgpolering i senare skede snarare än initialt materialborttagning. Att förstå denna distinktion är viktigt när man väljer rätt verktyg för varje steg i ett arbetsflöde för metallbearbetning i flera steg.
Hur är ett sisal-putshjul konstruerat?
Konstruktionen av en sisal hjul bestämmer direkt dess aggressivitet, flexibilitet och övergripande hållbarhet. De flesta kommersiellt tillgängliga sisalputshjul är byggda av flera lager - vanligtvis 11 lager - av vävt eller snedskuret sisaltyg som staplas ihop och hålls på plats av ett spiralsömningsmönster. Denna sömnad är avgörande: ju närmare varandra sömnadsraderna är, desto styvare blir hjulet, vilket resulterar i en mer aggressiv och exakt klippning. Vanliga kommersiella hjul har vanligtvis en kvartstums (cirka 6 mm) stygnavstånd, vilket ger en pålitlig balans mellan styvhet och sammansättningsretention.
Flera sömmar finns tillgängliga beroende på den avsedda användningen:
- Koncentriska sömmar — cirkulära rader som löper parallellt med hjulets ytterkant och ger jämn styvhet över ytan.
- Raka ekersömmar — radiella linjer från centrum till kant, vilket ger en något mer flexibel profil.
- Radiell bågstygn — en böjd ekerdesign som fördelar påfrestningen jämnare och minskar fransning under höghastighetsdrift.
Många sisalhjul innehåller också ett tunt yttre lager av bomull eller muslintyg. Detta skydd tjänar ett praktiskt syfte: det förhindrar att de grova sisalkanterna oavsiktligt repar ytor intill poleringszonen, vilket gör att operatörer kan arbeta närmare flänsar, kanter och komplexa geometrier utan att lämna oavsiktliga märken.
Utöver konstruktion finns sisalhjul ofta tillgängliga i två behandlingslägen: obehandlad (torr) and kemiskt behandlad (doppbehandlad) . Behandlade hjul är impregnerade med ett härdningsmedel - ofta färgkodade för att indikera behandlingsintensitet (blå, orange, rosa, grön eller röd beroende på tillverkarens graderingssystem). Behandlingen ökar ythårdheten, förbättrar sammansättningens vidhäftning, förlänger hjulets livslängd och accelererar skärhastigheten. För krävande industriella applikationer som involverar hårdare metaller och höga produktionsvolymer, rekommenderas behandlade sisalhjul starkt framför sina obehandlade motsvarigheter.
Vad är a Sisal hjul Används för? Industriella kärntillämpningar
Den primära funktionen hos ett sisalhjul är nedskuren polering — Det första steget i en metallpoleringssekvens i flera steg där målet är borttagning av ytmaterial snarare än slutlig glans. Detta gör sisalhjul till ett viktigt verktyg i tillverkningsbutiker, stämplingsanläggningar, gjuterier och alla tillverkningsmiljöer som bearbetar metalldelar före plätering, beläggning eller spegelbehandling.
Specifika ytdefekter som sisalhjul är designade för att åtgärda inkluderar:
- Repor upp till 400 grit — djupa nötningslinjer som lämnas av slipskivor, bandslipmaskiner eller grova slipplattor.
- Bårstammar — Långsträckta ytspänningsmärken som uppstår under djupdragnings- eller stämplingsoperationer.
- Apelsinskal konsistens — Ett grovt, ojämnt ytmönster som är ett resultat av formning av plåt eller ojämnt materialflöde.
- Ljusa formmärken — verktygsavtryck kvar på arbetsstyckets yta under smide, stansning eller extrudering.
- Verktygsmaskiner och slipskivor — särskilt förekommande på smidda eller bearbetade delar.
- Slipande bälteslinjer — Parallella repmönster som lämnats av bandsliputrustning under tidigare bearbetningssteg.
I många produktionsmiljöer erbjuder sisalputsskivor en betydande fördel i arbetsflödet. Eftersom de ger både polering och skärning samtidigt , kan de minska eller helt eliminera behovet av finkorniga polerskivor. Särskilt för rullformade, dragna och stansade metaller kan sisalskivor slutföra skärning och initial efterbehandling i ett enda steg – vilket minskar cykeltiden och antalet hjulbyten som krävs på produktionslinjen.
Hårdmetallapplikationer
Sisalhjul fungerar bäst på hårdmetaller där deras styvhet och aggressiva skärkaraktär är mest fördelaktigt. Viktiga applikationsmetaller inkluderar:
- Rostfritt stål (alla vanliga kvaliteter)
- Kolstål och mjukt stål
- Gjutjärn och smide
- Nickellegeringar och kromlegeringar
- Härdade eller värmebehandlade stålkomponenter
Applikationer för mjuk metall
Med lämpligt val av blandning och reducerat arbetstryck kan sisalhjul även användas för det inledande poleringssteget på mjukare metaller, inklusive aluminium, mässing, koppar, silver och guld. Men operatörer bör iaktta försiktighet: eftersom sisalhjul är betydligt styvare än tygalternativ, är de det inte lämplig för det sista färgpoleringssteget på mjuka metaller , där ett finare, mer flexibelt hjul krävs för att uppnå resultat med hög lyster.
Sisal-hjul vs. andra polarhjulstyper: en praktisk jämförelse
Att välja rätt polerhjul för varje steg av metallbearbetning kräver en tydlig förståelse för hur sisal står sig i jämförelse med alternativen. Tabellen nedan sammanfattar de viktigaste skillnaderna:
| Hjultyp | Material | Stelhet | Primärt stadium | Bäst för |
|---|---|---|---|---|
| Sisal hjul | Sisalfiber (naturlig agave) | Hög | Nedskärning / initial polering | Rostfritt stål, järn, hårda legeringar |
| Spiralsydd bomull | Bomullsmuslin | Medium | Mellanklippning & utjämning | Stål, aluminium, mässing |
| Lös vik bomull | Mjuk bomull | Låg | Slutlig färgpolering | Alla metaller, slutlig spegelfinish |
| Luftvägar / Ventilerad | Bomull med luftkanaler | Medium-Hög | Kantputsning på stora paneler | Förlängda löpningar på stora plana ytor |
| Sisal-bomullsblandning | Sisal kärna bomullsöverdrag | Medium-Hög | Kombinerad skärning och preliminär finish | Stämplingar före plätering |
I en typisk flerstegspoleringssekvens av rostfritt stål – till exempel förberedelse av köksutrustning, arkitektonisk hårdvara eller industriella rördelar för en spegelfinish – börjar arbetsflödet vanligtvis med en sisalskiva laddad med svart smärgelmassa för att ta bort repor och sliplinjer, fortskrider till en spiralsydd bomullsskiva med vitmassa och avslutande lösslätad blandning för mellanviktsmassa. grön rouge eller vit blandning för slutlig färg och lyster. Att hoppa över sisalnedskärningsstadiet innebär ofta att kvarvarande ytdefekter dyker upp igen genom efterföljande ytskikt , vilket gör hela processen mindre effektiv.
Att välja rätt poleringsmassa för en Sisal hjul
Ett sisalhjul utan rätt polermedel ger bara en bråkdel av sin potential. Blandningen fungerar som det aktiva skärmedlet, medan sisalhjulet tillhandahåller den mekaniska kraften och fördelningsmediet. Att para ihop dem korrekt är viktigt för konsekventa, repeterbara resultat.
Svart Emery Compound
Svart smärgel (även kallat svart magi) är standardparningen för sisalhjul på hårdmetaller. Den innehåller fina slipande smärgelpartiklar suspenderade i ett fettbindemedel, vilket ger snabb skärverkan som effektivt tar bort repor, oxidation och djupa ytmärken från rostfritt stål och järn. När du använder svart smärgel med en sisalskiva, bör blandningen appliceras på nytt på det roterande hjulet ungefär var 30:e till 60:e sekund av kontinuerlig drift för att bibehålla konsekvent skärprestanda.
Grå förening
Grå blandning är ett annat solidt val för hårdmetallarbete på sisalhjul, särskilt när operatören behöver något mindre aggressiv handling än svart smärgel - till exempel vid arbete på lättare ytrepor eller tunnare stål där materialborttagning måste kontrolleras mer noggrant.
Brun Tripoli Compound
För sisalhjulapplikationer på mjuka metaller som aluminium, mässing och koppar är brun tripoliblandning det rekommenderade valet. Tripolis finare slipkvalitet är mer lämplig för dessa material, vilket minskar risken för överdriven materialborttagning eller ytmejsling samtidigt som den ger tillräcklig skärverkan för att utjämna ljusfel.
En viktig övning: dedikera varje sisalhjul till en enda typ av blandning . Korskontaminerande hjul med olika sammansättningar kan introducera inkonsekvent nötning och lämna oväntade märken på ditt arbetsstycke. Att markera varje hjul med dess avsedda blandning med hjälp av en permanent markör är en enkel men mycket effektiv butiksdisciplin.
Hur man väljer rätt storlek och specifikation för sisalhjul
Att välja rätt sisalhjul för din applikation innebär att man utvärderar flera inbördes beroende faktorer. Att få detta rätt från början förhindrar dåliga ytresultat, överdrivet hjulslitage och potentiella säkerhetsproblem under drift.
- Hjuldiameter: Vanliga kommersiellt tillgängliga storlekar sträcker sig från 2 tum till 20 tum i diameter. Mindre hjul (6–8 tum) lämpar sig för bänkslipmaskiner och bänkpolerare för precisionsarbete eller smådelar. Större hjul (10–20 tum) är monterade på industriella polermaskiner och används för högkapacitetsbearbetning av större arbetsstycken som stänger, rör, beslag och plåtpaneler.
- Storlek på borrhål: Kontrollera alltid att hjulets spindelhål matchar spindeldiametern på din maskin. Standardstorlekar inkluderar 1/2 tum, 5/8 tum och 3/4 tum. En felaktig passform kan orsaka farliga hjulsvängningar under drift.
- Antal lager och tjocklek: Standard sisalhjul är 11-lagers med en ungefärlig yttjocklek på 1/2 tum (12,5 mm) per sektion. För applikationer som kräver en bredare yta kan enskilda sektioner gängas ihop på axeln för att uppnå önskad total bredd.
- Högsta RPM-betyg: Kör alltid inom hjulets nominella maxhastighet. Till exempel är en 6-tums sisal buff vanligtvis klassad upp till 2 700 RPM, medan en 8-tums version kan klassas upp till 3 200 RPM. Att överskrida dessa gränser kan göra att hjulet delamineras eller sönderfaller i hastighet - en allvarlig säkerhetsrisk.
- Behandlingsnivå: För aggressiv nedskärning av hårdmetaller i produktionsmiljöer, välj ett hårt dip-behandlat sisalhjul. För lättare initialpolering på mjukare metaller eller mindre batcharbeten kan det räcka med ett obehandlat (torrt) sisalhjul.
- Avsnittet Fullständig skiva vs. Bias: Helskiva sisalhjul (tillverkade av kompletta cirkulära lager) ger en hårdare, mer aggressiv yta som är anpassad för kraftig nedskärning. Hjul med snedskurna sektioner – konstruerade av sisalremsor lindade på ett centralt nav – erbjuder större flexibilitet och ett mjukare snitt, vilket gör dem att föredra för arbetsstycken med kontur eller komplex profil.
Driftsäkerhet och bästa praxis för användning av sisalhjul
Sisalputshjul arbetar med höga hastigheter och genererar betydande friktionsvärme. Att följa korrekta säkerhets- och driftsprocedurer skyddar både operatören och kvaliteten på det färdiga arbetsstycket.
- Bär lämplig PPE: Skyddsglasögon eller ansiktsskydd, tunga arbetshandskar och en dammmask eller andningsskydd ska alltid bäras under polering. Polermedelspartiklar och sisalfiberdamm blir luftburet under användning.
- Klä på hjulet före första användningen: Nya sisalhjul - speciellt behandlade varianter - bör krattas eller klädas med en hjulkratta före första användningen. Detta öppnar upp fibrerna, tar bort löst material och säkerställer att hjulet lastar blandningen jämnt från första kontakten.
- Kratta regelbundet mellan användningarna: Efter långvarig användning bygger blandningen upp, härdar och glaserar hjulytan. Regelbunden krattning tar bort rester av härdade ämnen och återställer hjulets skäreffektivitet. Att försumma detta steg är en av de vanligaste anledningarna till att operatörer upplever inkonsekventa poleringsresultat.
- Applicera blandning med intervaller: Som nämnts ovan, applicera blandningen på hjulet var 30:e till 60:e sekund under kontinuerlig drift. Låt hjulet snurra innan du trycker det mot arbetsstycket för att bekräfta jämn blandningsfördelning.
- Överskrid aldrig hjulets nominella varvtal: Kontrollera alltid maskinens hastighet mot hjulets maximala arbetshastighet före montering. Använd en självcentrerande säkerhetsfläns för luftvägsliknande sisalhjul för att förhindra delaminering.
- Förvara hjulen på rätt sätt: Förvara oanvända sisalhjul i en sval, torr miljö borta från direkt solljus och fukt. Långvarig exponering för fukt kan försvaga sisalfibrerna och göra att behandlade hjul förlorar sin impregneringshårdhet med tiden.
Typiska industrier och produkter där sisalhjul är vanligt förekommande
Sisalputsskivor finns inom ett brett spektrum av industrier där metallytor kräver förpolering innan plätering, beläggning, anodisering eller slutlig inspektion. Följande översikt belyser de vanligaste industriella sammanhangen:
Tillverkning av rostfritt stål
Köksutrustning, livsmedelsbearbetningsmaskiner, cateringutrustning, ledstänger och arkitektonisk inredning kräver alla ytbehandlingar av hög kvalitet. Sisalskivor används rutinmässigt som det första poleringssteget efter slipning eller svetsning, avlägsnande av svetssömsmärken, skal och sliplinjer innan arbetsstycket rör sig genom mellanliggande och sista efterbehandlingsstadier.
Bildelar och tillbehör
Kromade och nickelpläterade fordonskomponenter – inklusive trimstycken, hjulkåpor, avgasspetsar och motorfästen – kräver noggrann ytförberedelse innan galvanisering. Sisalhjul tar bort stansmärken, verktygslinjer och stämplingsdefekter från järn- och icke-järnämnen, vilket säkerställer att basmetallytan är ren och enhetlig nog för pläteringsvidhäftning.
Hårdvara och fästelement
Bultar, muttrar, handtag, gångjärn, lås och andra precisionskomponenter poleras ofta med sisalhjul under efterbehandling. Hjulets förmåga att hantera små, oregelbundna geometrier - särskilt när det används i hopsatta konfigurationer på automatiserade polerlinjer - gör det väl lämpat för hårdvaruproduktion i stora volymer.
Industriell efterbehandling av rör och rör
Rör och rör av rostfritt stål som används inom läkemedels-, mejeri- och kemisk processindustri måste uppfylla stränga standarder för ytfinish. Sisalskivor används för att ta bort längsgående sliplinjer och rullmärken innan rörets yta tas till det specificerade Ra-värdet (ytråhet) som krävs av industristandarder.
Smycken och dekorativa metallarbeten
I produktion av ädelmetaller och smycken används sisalhjul med mindre diameter för att ta bort verktygsmärken och ytrepor från gjutna, stämplade eller tillverkade bitar innan den slutliga rouge-poleringen appliceras. För silver och guld, obehandlade sisalhjul i kombination med tripoliblandning ger ett kontrollerat snitt som inte belastar den mjukare basmetallen för mycket.
Hur du får de bästa resultaten från ditt Sisal-hjul: ett steg-för-steg-arbetsflöde
För operatörer som är nya med sisalputsning eller som vill optimera en befintlig process, ger följande steg-för-steg-arbetsflöde ett pålitligt ramverk för konsekventa resultat på hårdmetallarbetsstycken:
- Ytbehandling: Om arbetsstycket har djupa repor eller slipmärken, slipa gradvis från korn 120 till 220 korn och upp till 320–400 korn innan du sätter in sisalskivan. Sisalnedskärningssteget fungerar mest effektivt när det inkommande repdjupet är hanterbart.
- Montera och inspektera hjulet: Verifiera att axeln passar, kontrollera att hjulet är säkert monterat med lämpliga flänsar och kontrollera hjulets yta för eventuella skador eller ojämnt slitage innan du slår på maskinen.
- Klä eller kratta hjulet: Applicera en hjulkratta på det snurrande hjulets yta i flera sekunder innan du lastar massa, speciellt på nya eller tidigare använda hjul.
- Belastningsblandning: Med hjulet snurrande, tryck lämpligt sammansatt stång (svart smärgel för hårdmetaller) hårt mot hjulytan i två till tre sekunder för att ladda en jämn beläggning.
- Buffa arbetsstycket: Applicera arbetsstycket på den nedre kvadranten av den spinnande hjulytan med ett jämnt, konsekvent tryck. Flytta delen över hjulytan i långa, överlappande slag. Undvik att bo på en plats, eftersom koncentrerad värme kan missfärga eller förvränga metallytan.
- Applicera blandningen regelbundet: Var 30:e till 60:e sekund, ta bort arbetsstycket en kort stund och ladda om blandningen för att bibehålla skäreffektiviteten.
- Inspektera och fortsätt till nästa steg: När alla målfel har tagits bort och ytan visar en enhetlig satinstruktur, rengör du arbetsstycket med en lösningsmedelsservett och går vidare till nästa hjulsteg (vanligtvis en spiralsydd bomullsskiva med vit eller grå blandning).
Att följa detta systematiska tillvägagångssätt säkerställer att varje efterföljande poleringssteg bygger korrekt på den grund som skapats av sisalhjulet, vilket i slutändan ger en renare, snabbare och mer kostnadseffektiv väg till den slutliga ytfinishen.
Vanliga frågor om Sisal-hjul
Kan ett sisalhjul användas på trä eller plast?
Sisalhjul är designade och optimerade för metallytor och rekommenderas inte för trä eller de flesta plaster. Deras aggressiva skärverkan och värmen som genereras under höghastighetsdrift kan bränna trä eller smälta eller deformera termoplastiska ytor. För efterbehandling av trä eller plast är mjukare tyghjul eller specialgjorda polerkuddar mer lämpliga.
Hur länge håller ett sisalputshjul?
Livslängden beror mycket på arbetshastighet, applicerat tryck, material som poleras och underhållsfrekvens. Behandlade sisalhjul som krattas regelbundet och körs inom sin nominella hastighet håller i allmänhet betydligt längre än obehandlade hjul. Helskiva sisalhjul erbjuder också en ekonomisk fördel genom att de kan användas ner till hålet innan byte behövs, vilket maximerar materialutnyttjandet.
Ska jag använda ett sisalhjul eller ett slipskiva för att skära ner?
Slipskivor är bättre lämpade för tung smutsavverkning på oregelbundna ytor, medan sisalputsskivor utmärker sig i det mellanliggande nedskärningsstadiet - blandar ut repor och ytmärken efter initial slipning och före slutlig polering. För arbetsstycken som kräver en kontrollerad, jämn ytförberedelse över en enhetlig yta, kommer ett sisalhjul laddat med smärgelblandning i allmänhet att ge mer konsekventa resultat än ett klaffhjul i motsvarande stadier av processen.
Är ett behandlat sisalhjul alltid bättre än ett obehandlat?
Inte nödvändigtvis - det beror på applikationen. Hårtbehandlade sisalhjul ger snabbare skärning och längre livslängd för industriell användning i stora volymer på hårdmetaller. För lättare applikationer, batcharbeten eller initial polering på mjuka metaller kan dock ett obehandlat (torrt) sisalhjul ge ett mer kontrollerbart resultat med mindre risk för överskärning. Nyckeln är att anpassa behandlingsnivån till materialets hårdhet och djupet på ytdefekterna som åtgärdas.
Slutsats: Varför Sisal-hjulet förblir oumbärligt i metallfinish
Trots den kontinuerliga utvecklingen av automatiserade slip- och robotpoleringssystem förblir sisalputsskivan ett grundläggande verktyg för ytbehandling av metall eftersom inget annat förbrukningsmaterial kombinerar dess nivå av skärande aggression, naturlig fiberhållbarhet och blandningskapacitet i ett enda, kostnadseffektivt paket. Dess roll som det första steget i en flerstegs poleringsprocess är oersättlig — den sätter grundlinjen för ytkvalitet som varje efterföljande steg bygger på.
För inköpsproffs, butiksövervakare och metallbearbetningsoperatörer är den praktiska avhämtningen enkel: investera i sisalhjul av hög kvalitet som är lämpligt specificerade för dina metaller och maskiner, koppla ihop dem med rätt polermedel, underhåll dem med regelbunden räfsning och använd dem inom deras nominella parametrar. Om du gör det minskar du de totala kostnaderna för polering av förbrukningsmaterial, förbättrar ytfinishens konsistens och förkortar de totala cykeltiderna över hela din produktionslinje.
När du skaffar sisalputsskivor för industriella eller stora applikationer, leta efter leverantörer som erbjuder ett komplett utbud av specifikationer – från obehandlade torrhjul för lätt arbete till hårda dip-behandlade varianter för krävande applikationer av rostfritt stål och järn – och som kan tillhandahålla konsekvent produktkvalitet över hela produktionspartier. Konsekvent fiberdensitet, enhetlig sömnadskvalitet och pålitlig behandlingshårdhet är faktorerna som skiljer ett produktivt sisalhjul från ett som skapar fler problem än det löser.